
案例研究
大模数齿圈通过出口前终检
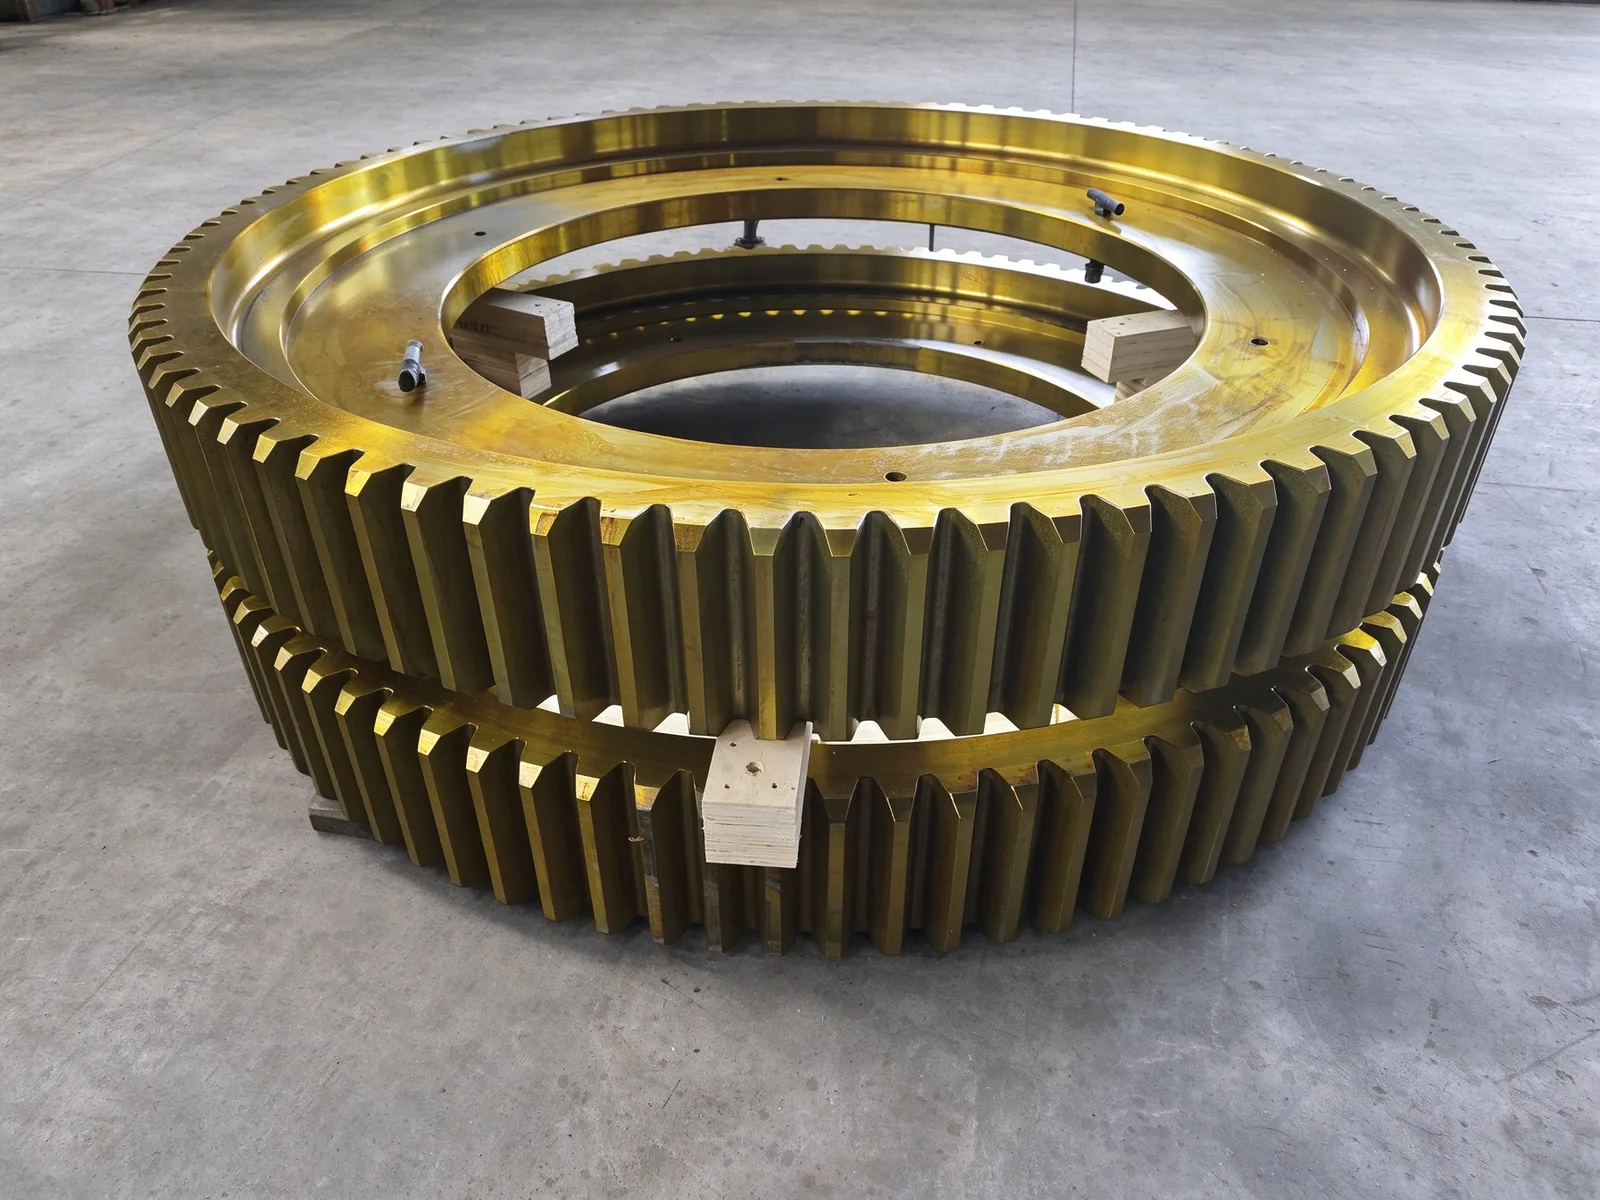
一件大模数重型齿圈在通过全面检验后已离开洛阳霖耀机械车间,目前正运往海外工厂。
从锻件毛坯到成品轮齿
该齿圈以优质合金钢锻件毛坯为起点,在一项连续作业中依次完成大型数控车削和滚齿。齿距偏差、齿廓公差和表面粗糙度在各阶段均进行测量,而不是留到最终检验环节,因此任何偏差都能在零件仍处于装夹状态时得到修正。
成品齿圈经过专门的防锈处理后,呈现出均匀的金属光泽。该涂层并非仅为美观:它可在包装、海运以及零件安装前可能在客户仓库存放的数周内保护已加工齿面。作为公司能力,霖耀可加工外径最大 Ø10 000 mm、模数最大 M60 的齿圈,涵盖直齿、斜齿、人字齿和内齿形式。
面向连续重载设计
矿山、冶金和重型工程设备上的传动系统很少因单次过载而失效。它们往往因载荷反复作用、一个循环接一个循环,直到齿面或内孔开始出现位移而失效。该齿圈的齿形几何正是据此工况进行控制,使连续运行下接触在齿宽方向保持一致。
由于该齿圈是按图纸制造的非标件,客户的安装孔、螺栓孔布置和配合尺寸在加工前即已确定,而不是加工后再调整。铸造、锻造和辗环毛坯均可作为起始坯料,具体取决于图纸和工况要求。
一条生产链,一套记录
锻造、机加工、热处理和表面防护均在同一厂区内完成,缩短了测量与修正之间的循环。热处理包括调质和高频齿面淬火,每件成品发货时均附完整材料报告和检验记录。
公司出口业务已覆盖俄罗斯、东南亚和中东,工业客户的重复订单是交货期和单证能够兑现的最直接信号。首件和按图纸定制的零件可按需报价。
这些文章写的是车间里真实做过的工序。有零件要报价,把图纸发过来,我们按图回复工艺、交期和精度。
发送图纸,获取报价