关于大型齿轮、轴类与铸锻件加工的经验记录:写工艺顺序,写选材和热处理,也写图纸之外那些容易被忽略的细节。
案例研究·2026 年 11 月 5 日
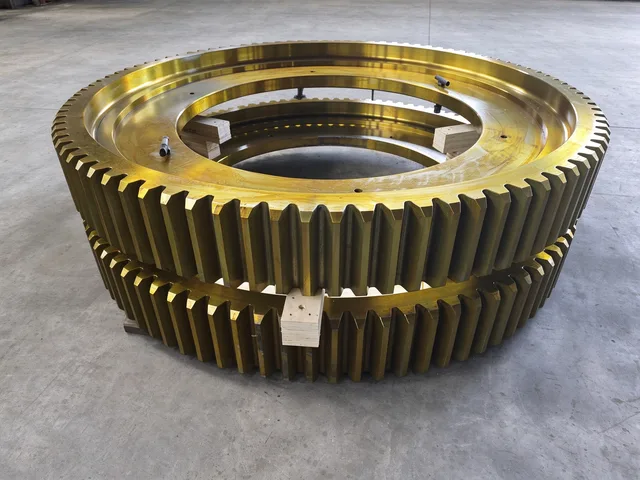
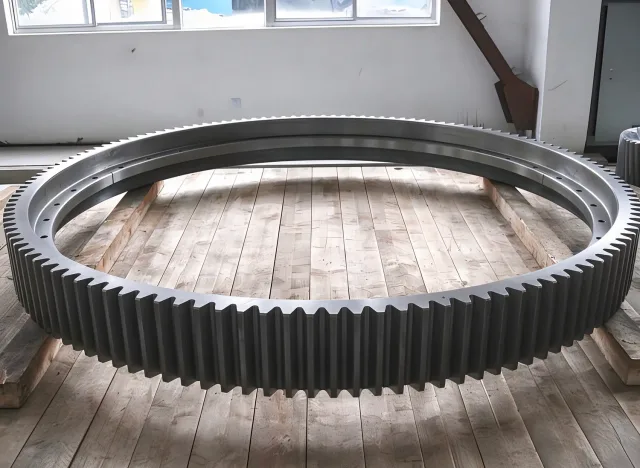
齿圈由合金钢锻件毛坯在大型数控设备上加工,发货前检查齿距、齿廓公差和表面粗糙度。它适用于矿山、冶金和重型工程传动系统的连续运行。
案例分享·2026 年 11 月 4 日
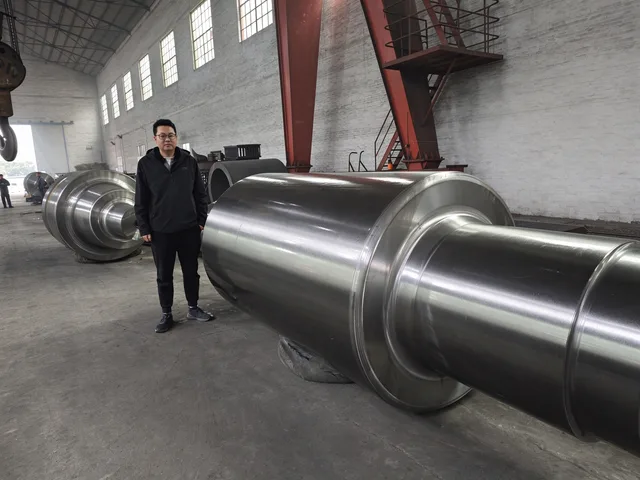
多支大型锻钢支承辊在重型车间完成精加工,辊身硬度均匀、形位公差合格,已通过出厂检验。产品采用自由锻成型、整体调质与数控精车,全流程自主完成。
行业资讯·2026 年 11 月 2 日
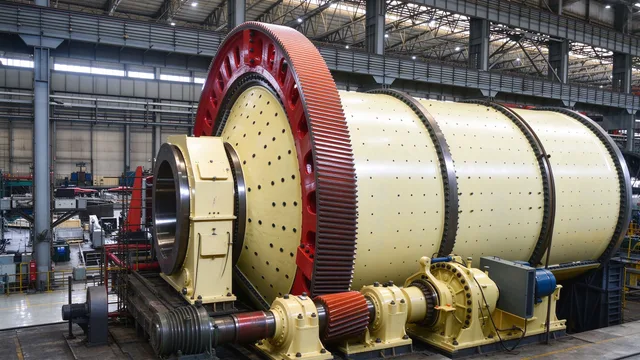
预装把对齿、同心和螺栓孔对位在出厂前验证掉,现场只剩把合与复测。九步装配法把筒体组装、轴承座调心、大齿轮安装与试车排成可控顺序,同步顶升下落则让没有大型吊装设备的现场也能安装。
齿轮·2026 年 10 月 30 日
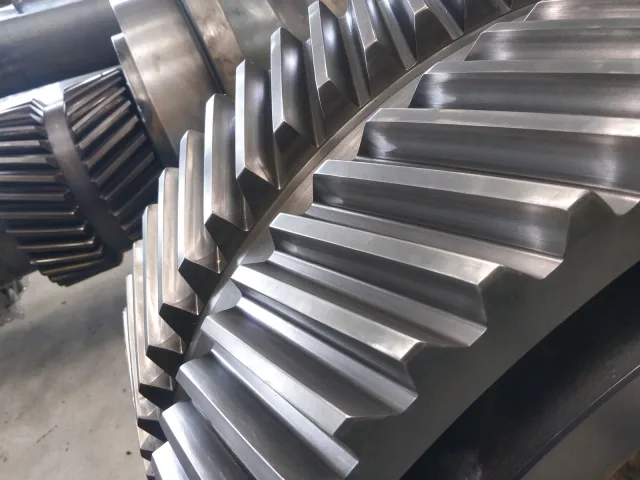
两段旋向相反的斜齿做在同一个齿宽上,轴向推力相互抵消,参与啮合的齿面却翻了一倍。人字齿轮为什么适合重载大功率传动,又难在哪里。
齿轮·2026 年 10 月 12 日
分半齿圈的价值在于能装到已经就位的设备上,前提是两半在出厂前已经对过。结合面、销孔和齿距,哪一样都不能留到现场再调。