
齿轮
分半齿圈为什么要在厂内预装
直径超过运输尺寸限制的齿圈只能分半做。分成两半不难,难的是拼回去以后还是一条完整的齿圈——所以我们在发货前先预装一次。
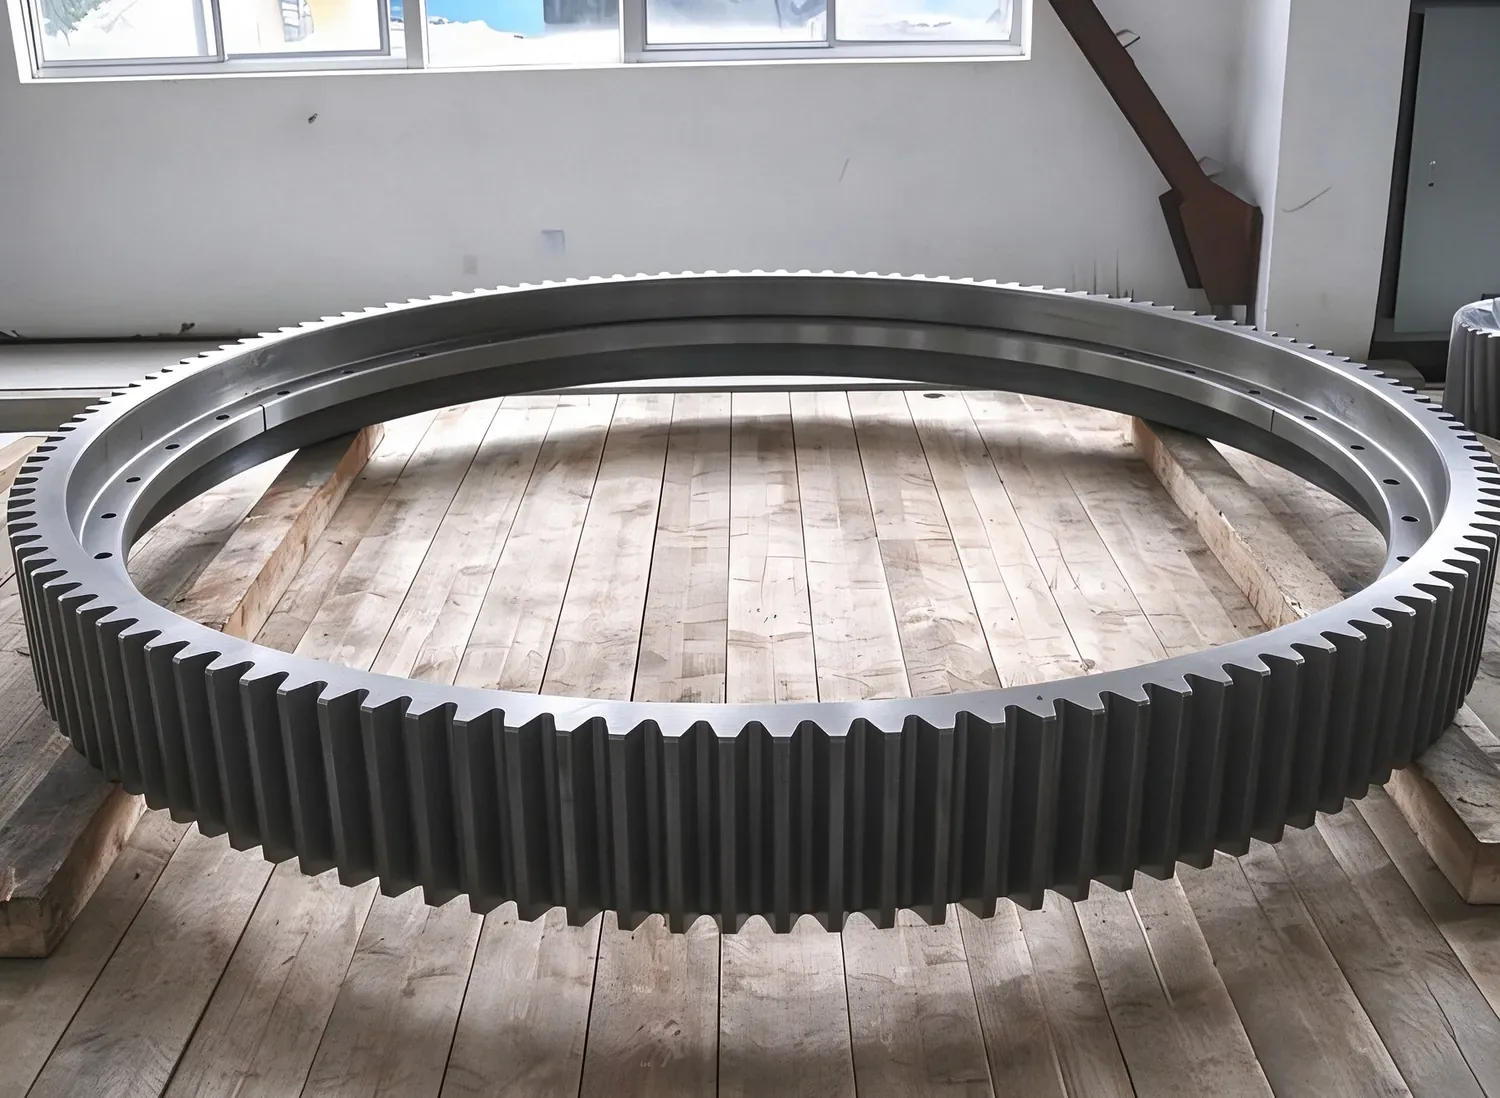
加工顺序
我们的顺序是固定的:毛坯、粗车、去应力、精车、钻铰结合面孔、预装、滚齿或插齿、齿面淬火、复检、包装。
- 01
毛坯与粗车
留足余量,先让铸件或锻件的内应力释放一部分,再进入精加工。
- 02
去应力
粗车之后、精车之前做一次。内孔和端面在后续工序里才稳,不会装到现场再慢慢变形。
- 03
结合面加工
两半配对钻铰,销孔按同一基准一次加工,保证互换和定位。
- 04
预装
两半在车间里按发货状态拼合,检查结合面间隙、圆度和齿距。
- 05
切齿
预装合格后按整圈切齿,齿距按整圈分配,而不是两半各切各的。
预装检查什么
预装不是把两半放在一起看一眼。检查项目包括结合面贴合、销孔配合、外圆与端面跳动、齿距累积误差。
- 01
结合面间隙
用塞尺沿全长检查,局部超差要重新研配,不能靠加大螺栓预紧力压平。
- 02
销孔与螺栓孔
预装后保持配对编号,发货时同一套零件装同一个木箱,避免现场把两半装反。
- 03
齿距累积误差
按整圈切齿后复测,分半处的齿距最容易超差,也最容易被单件检验漏掉。
到现场之后注意什么
现场安装时,两半的配对标记要对齐;吊装时不要让结合面受力;紧固螺栓按对角顺序、分次拧到规定扭矩。
如果现场发现结合面不贴合,先停下来核对标记和垫片,不要硬拧——硬拧不会消除间隙,只会把误差转到齿侧间隙上,转起来还是响。
这些文章写的是车间里真实做过的工序。有零件要报价,把图纸发过来,我们按图回复工艺、交期和精度。
发送图纸,获取报价