
轴类
长轴为什么先调质再精车
轴类零件按图纸车到尺寸不难,难的是两个月后还在公差里。长轴的工序顺序,本质上是在和变形抢时间。
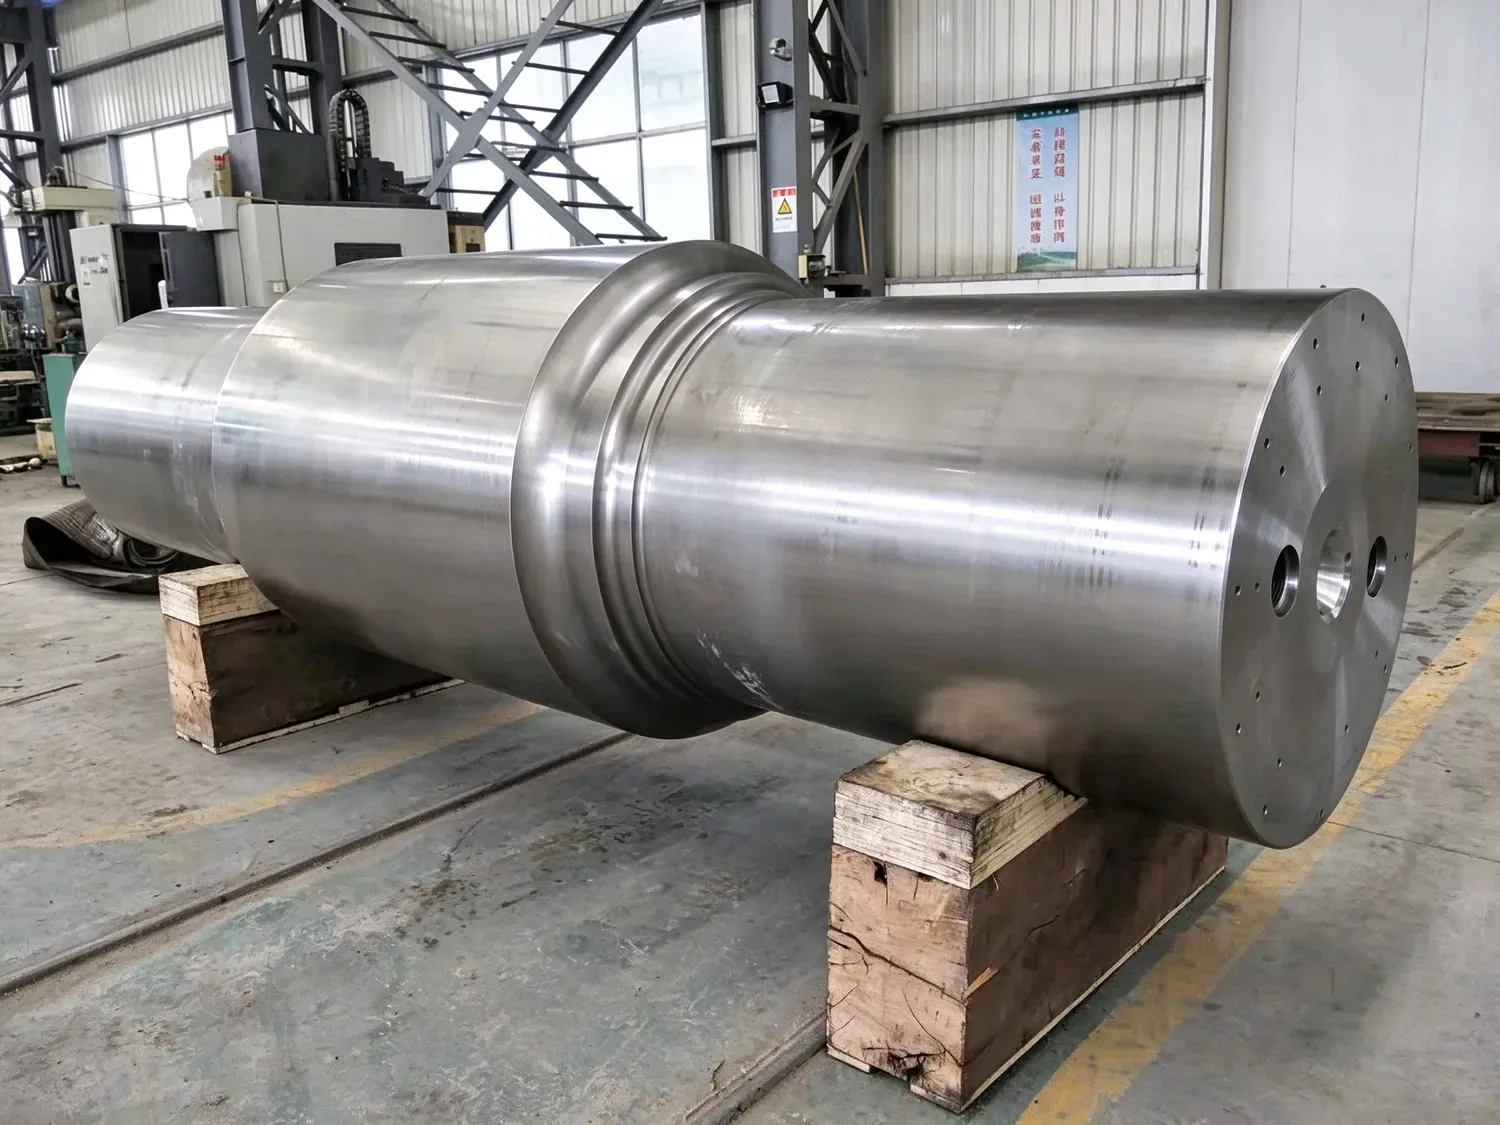
变形从哪里来
长轴的变形有几个来源:毛坯锻造或轧制留下的内应力;车削时的切削热和装夹力;热处理后组织转变带来的体积变化;以及自重下垂。直径小、长度大的轴,最后一项尤其明显。
如果粗车之后直接精车到尺寸,前几项应力会在放置和后续加工中慢慢释放,轴就弯了。尺寸越靠近公差带边缘,弯一点点就出界。
固定的工序顺序
所以我们的顺序是:下料、锻造、正火或退火、粗车、调质、半精车、精车、磨削、探伤与检验。
- 01
粗车
按台阶分层去料,留 3–5 mm 余量,让应力先释放一轮。
- 02
调质
淬火加高温回火,得到均匀的回火索氏体,为后续精加工和表面淬火做组织准备。
- 03
精车
在中心架上跟刀,控制切削深度和进给,减少让刀和振纹。
- 04
磨削
轴承位、密封位留磨量,粗磨与精磨分开,避免磨削热重新引入应力。
- 05
探伤
锻件轴按图纸要求做超声波探伤,内部缺陷在精加工之前就该发现。
检测什么
长轴出厂前做三件事:探伤、硬度、跳动。
- 01
超声波探伤
查内部夹渣、裂纹和白点,锻件轴通常必做,报告随件提供。
- 02
硬度
调质后按截面取点,硬度均匀性反映热处理是否做到了芯部。
- 03
径向跳动
全长分点打在 V 形铁或中心架上,最怕中间弯、两头好——这种轴装上去转起来会抖。
图纸之外要确认的
长轴的图纸经常只标了尺寸和公差,没写热处理和探伤要求。这两项如果缺,我们会在审图时提出来,而不是按默认工艺做完再解释。
如果轴要配轴承或联轴器,配合公差、键槽位置和轴肩圆角最好在下单前一起确认——这些位置改起来,整根轴都得重来。
这些文章写的是车间里真实做过的工序。有零件要报价,把图纸发过来,我们按图回复工艺、交期和精度。
发送图纸,获取报价