跳到主要内容

行业资讯

分瓣齿圈厂内预装与九步装配法

大型分瓣齿圈的难点不在单件加工,而在把四瓣拼回一个对齿准确、同心的整环。把这一步留在厂内完成,现场就只剩下把合与复测。
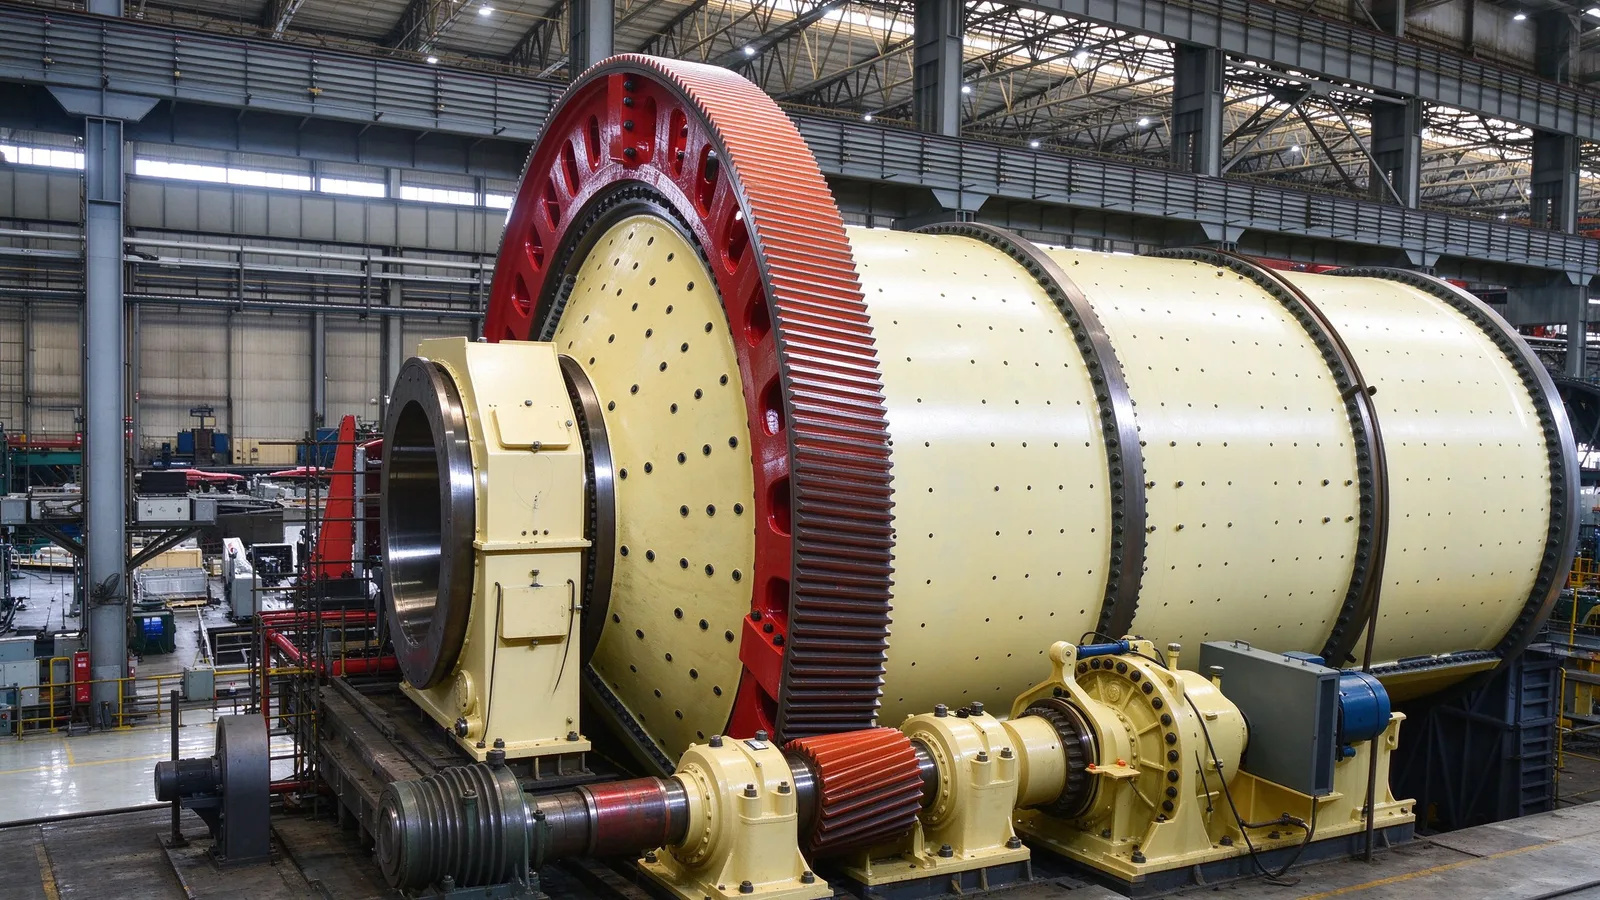
装配车间内四瓣大齿圈与筒体把合,旁边架设激光跟踪仪检测同心

为什么分瓣齿圈要在厂内预装

大齿圈采用四瓣结构,先在厂内把四瓣组配成两个半齿圈,分别吊装与筒体把合,再把整环拼成完整大齿轮,并调整与筒体的同心。

预装和试车留在厂内做,意味着对齿、同心和螺栓孔对位在出厂前就已验证过,客户现场的装配工序更短,返工风险也更低。

九步装配法的顺序

顶升装置布置 → 多段筒体组装(端面止口定位加连接螺栓把紧)→ 分瓣齿圈组装 → 筒体起吊 → 端盖与中空轴把合 → 轴承座组装 → 筒体组件分次下落 → 大齿轮安装 → 附件安装与试车。

每一步完成后先测量再进入下一步;两端中空轴的同轴度用激光跟踪仪检查,轴承座也靠激光跟踪仪调整等高与同心。

同步顶升下落:没有大型吊装设备也能装

借助同步顶升装置配合方箱、方板凳与垫板分层交替下降,把筒体整体「落」到轴承座上,对起吊能力的要求随之降低,同样适用于用户现场没有大型吊装设备的安装场景。每级下落前冲洗轴承座,防止铜瓦研伤;中空轴颈与铜瓦间隙到 5 mm 时再次冲洗。作为公司能力参考,齿轮加工的最大外径为 Ø10 000 mm、最大模数 M60 以内。

这些文章写的是车间里真实做过的工序。有零件要报价,把图纸发过来,我们按图回复工艺、交期和精度。

发送图纸,获取报价