铸钢轮体与机加工绳槽
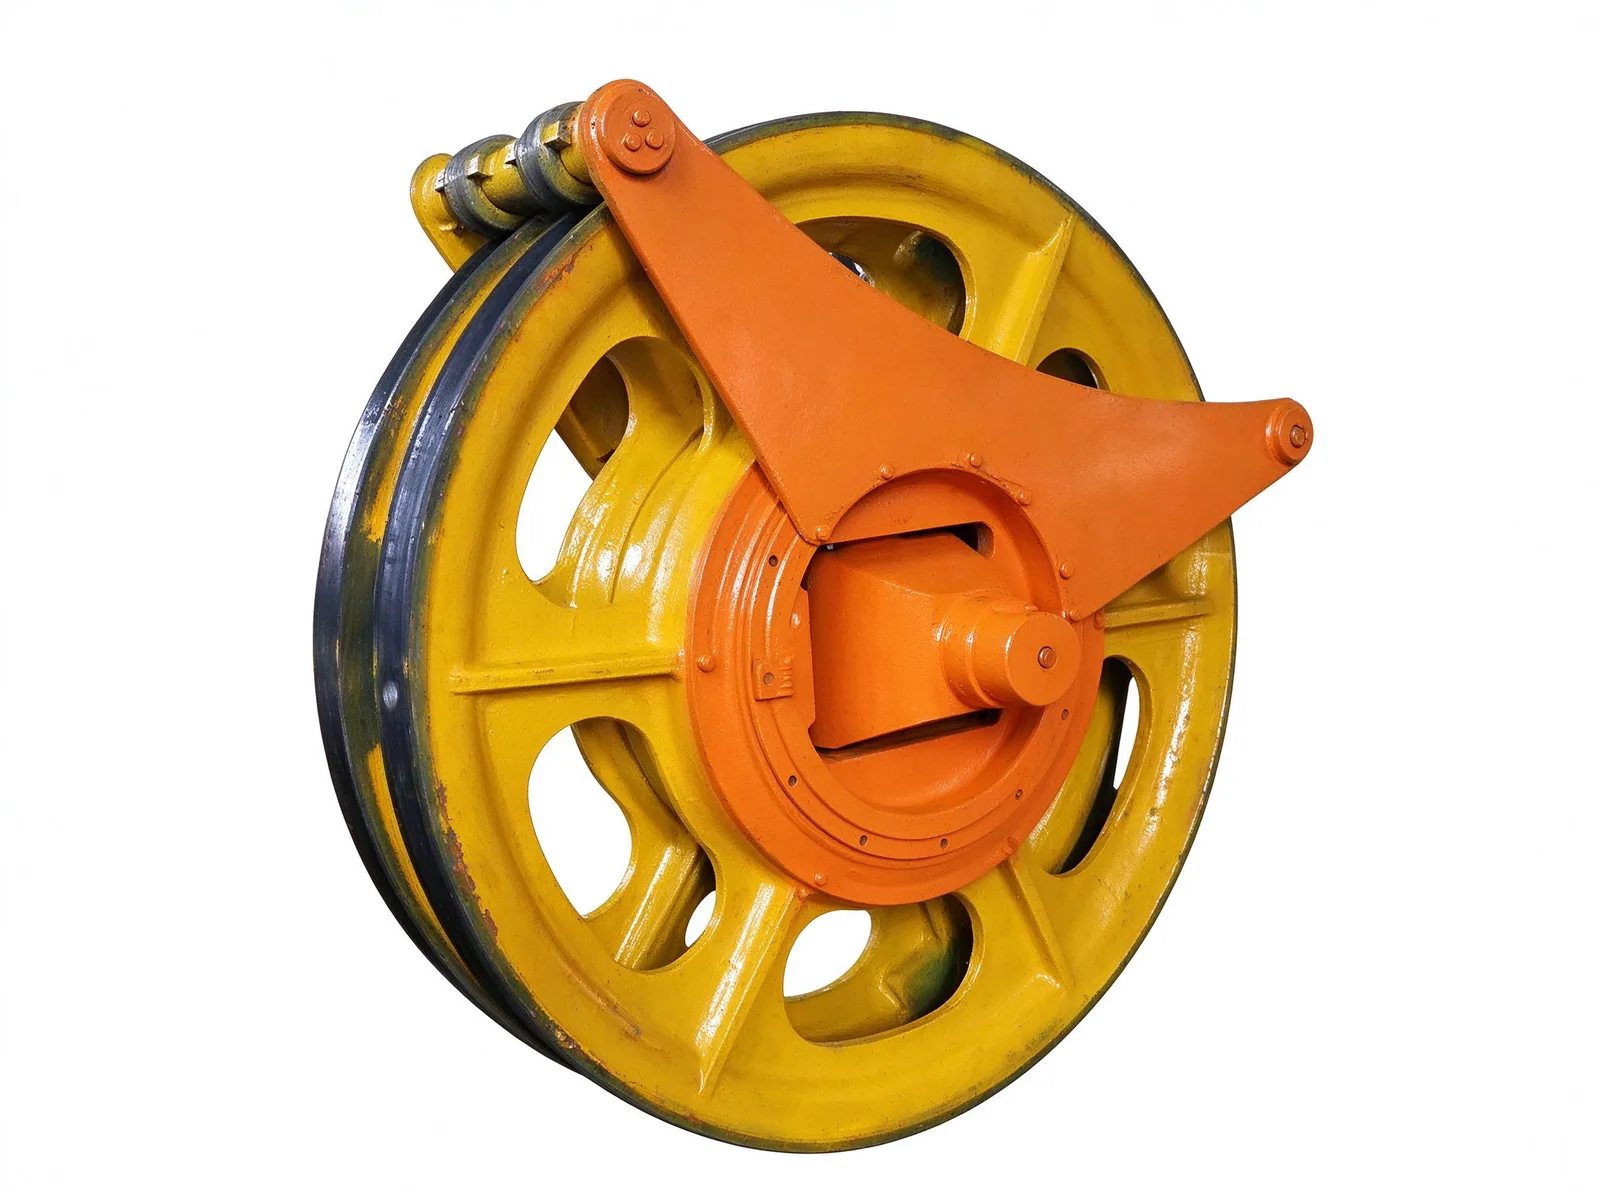
轮体为整体铸钢结构,采用箱形板式辐板,辐条之间设有减重孔,并有连接轮缘与轮毂的径向加强筋。铸造后进行正火与回火,轮缘和轮毂的精加工在热处理之后完成,以保证绳槽型线与轴承座保持对中。
轮缘上加工出两条平行的环向绳槽,可同时承载两根钢丝绳。绳槽形状使每根绳各自沿自己的轨迹运行,限制横向窜动,并减少会缩短钢丝绳寿命的弯曲与磨损。
铰接式悬挂支架
轮毂通过销轴与三角形悬挂支架连接,支架以结构钢焊接或铸造制成,并作为独立部件单独涂装。销轴铰接使轮体可随钢丝绳偏角变化而倾斜,支架因此吸收一部分偏角,而不是把钢丝绳硬压向绳槽侧壁。
支架顶部的销孔用于把该组件悬挂在井架或起重机结构上。支架外形、销轴直径和销孔位置均按客户图纸制造,使绳轮能够适配现有的悬挂布局。
轴承轮毂与工作工况
重型轴承(通常为调心滚子轴承)装在中心轮毂内,承受钢丝绳拉力产生的径向载荷以及有限的轴向分量。调心座可容许支架在载荷下产生的轻微挠曲,使轮体在频繁启动和冲击载荷下仍能自由转动。
加工能力、消除应力与检验
铸造、消除应力、机加工和装配均在厂内完成,最大工件尺寸 8 000 × 4 000 mm,最大单件重量 20 t。消除应力是我们自有的一道工序;尺寸、形位以及 UT/MT 检测按图纸要求执行。
定制范围包括轮径、绳槽型线与钢丝绳直径、绳槽数量、支架型式与销轴布置以及轴承选型。零件按图纸报价和制造,常规交期 8–12 周。
规格与范围
- 最大工件尺寸
- 8 000 × 4 000 mm
- 最大单件重量
- 20 t
- 消除应力
- 厂内工序
- 检验
- 尺寸、形位及按需 UT/MT 检测
- 常规交期
- 8–12 周
常见问题
- 能按我的图纸加工吗?
- 可以。每一件都按图纸报价。请提供 PDF、DWG、DXF、STEP 或 IGES 图纸,注明材质、数量和检验要求,我们在一个工作日内回复。
- 材料和热处理怎么确定?
- 以您的图纸为准。参数表列出该品类常用的材料与热处理范围,最终方案在报价时确认。
- 交期和检验如何安排?
- 交期在报价时按材质、尺寸、数量和检验范围确认。材料验证、过程检验和终检记录随件归档;需要额外认证的,请在生产前说明。
- 出口包装怎么做?
- 出口件做防锈处理,并按报价时确认的运输方式和目的地包装,起吊点和标识在发运前商定。
每一件都按图纸报价,不按尺寸档位套价。把图纸发过来,我们回复工艺、交期,以及精度能做到哪一档。
就该零件询价