整体式承载本体
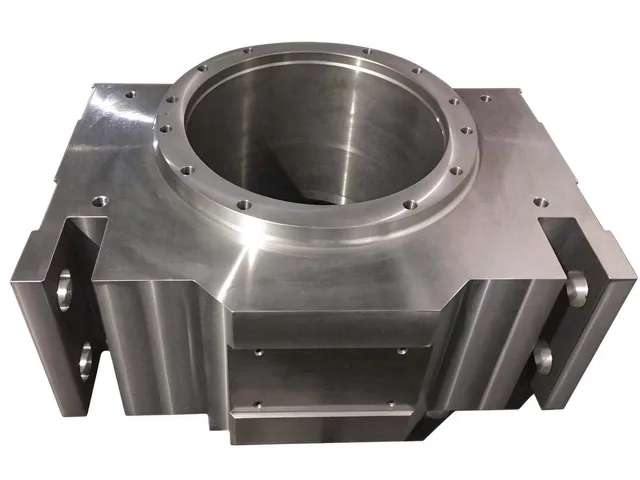
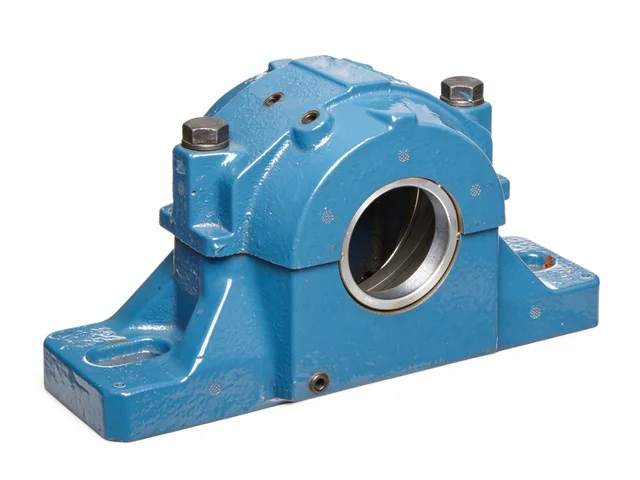
本体采用整体铸造或锻造,外壁布置竖向加强筋。这种封闭带筋的截面提高了抗扭与抗弯刚度,因此轴承座能承受较大的径向载荷与冲击,而不会出现剖分式轴承座那样的接合面变形。
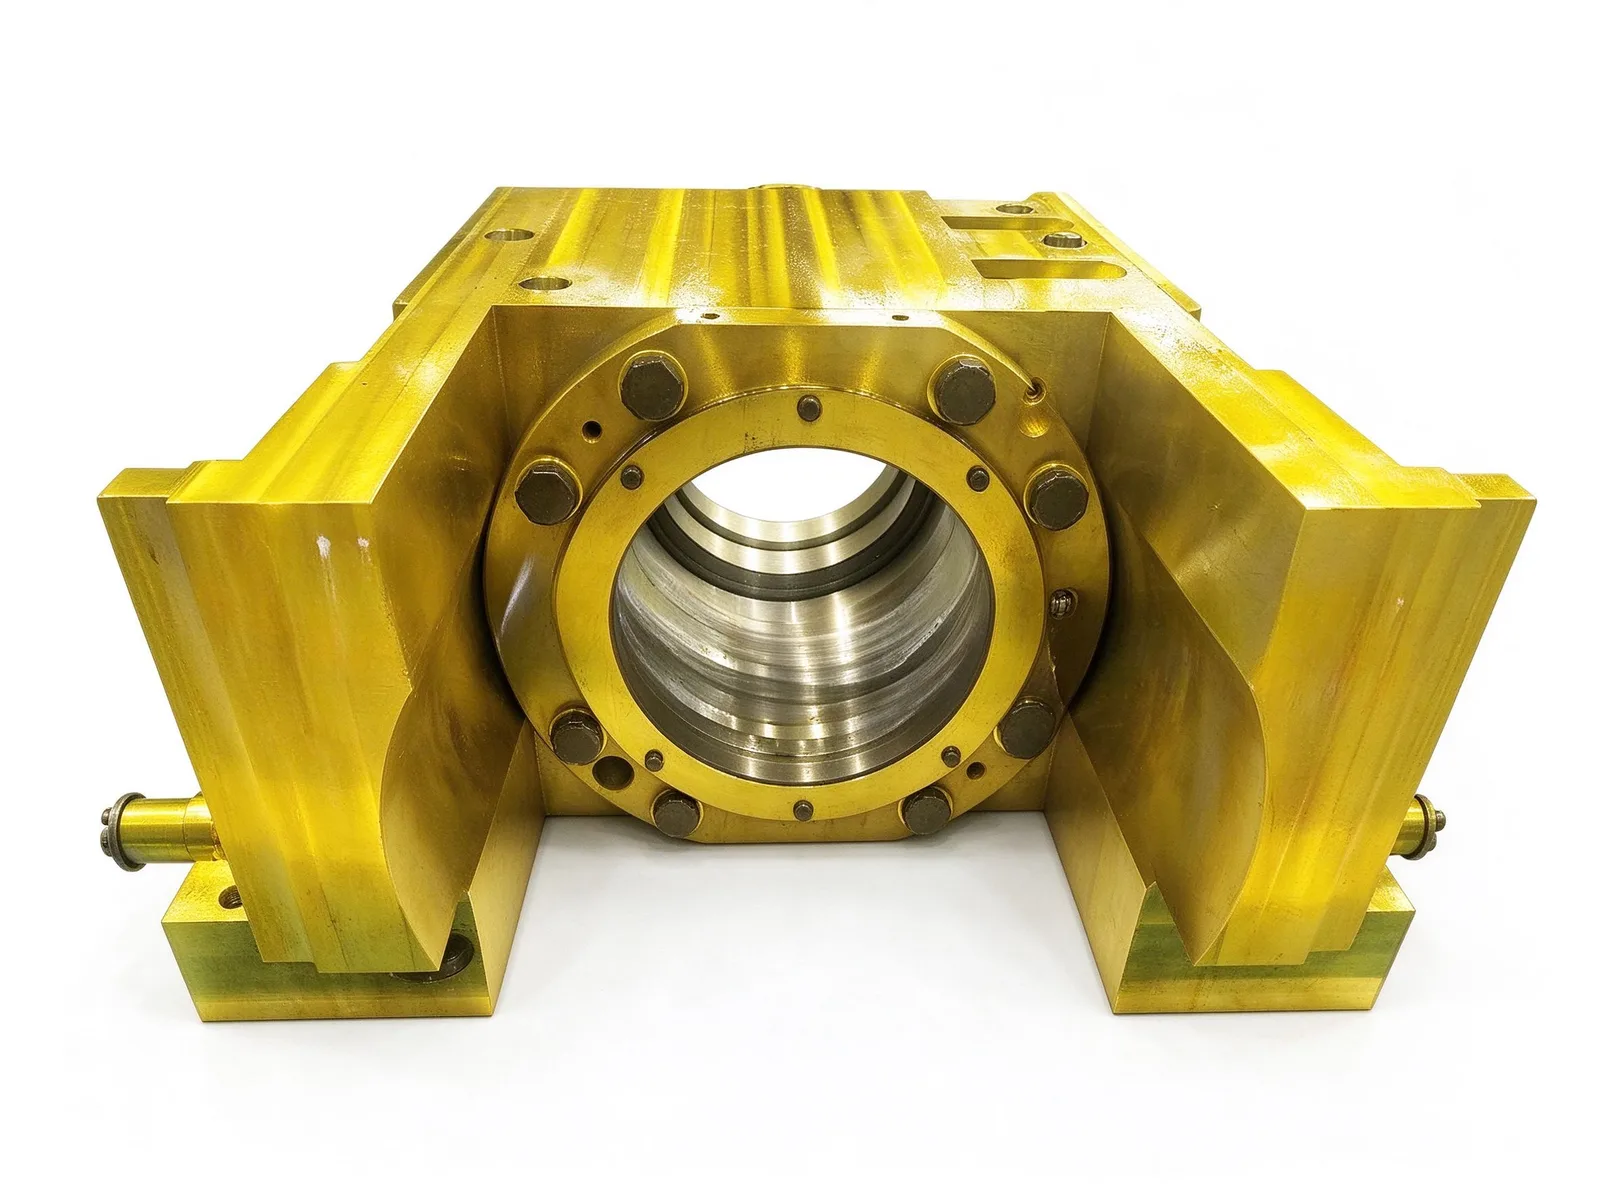
内孔经精加工,与滑动轴承套或重型调心滚子轴承高精度配合,并作为旋转轴的定位基准。端面上的法兰环通过高强度螺栓压紧轴承端盖,实现轴承的轴向定位并压紧密封件。
润滑与安装
底部的整体底座通过地脚螺栓孔与机架连接,使支承基准在载荷下保持稳定。侧壁上的管接头为进油口:连续供油在轴与轴承之间形成稳定油膜,带走摩擦热并减少运行磨损。
工况与典型应用
由于整体式截面的刚度高于剖分式轴承座,因此适用于低速、重载和高冲击工况,并能在较长的维护周期内承受交变载荷。常用于轧机轧辊轴颈、颚式与圆锥破碎机的主轴支承、重型球磨机、矿山提升机以及大型减速机的低速级。
加工与质量控制
镗孔、车端面、钻孔及法兰孔加工均在数控设备上完成,内孔、安装底座与端面在一次装夹中加工,以保证轴承座与机架底座之间的对中。
发货前检查尺寸、内孔配合、平面度与螺栓孔位置,并可按要求安排无损检测。生产前依据客户图纸或样品确认材料牌号、内孔直径、轴承类型与润滑方式。
规格与范围
- 结构
- 整体铸造或锻造钢本体,带竖向加强筋
- 内孔
- 精密内孔,适配滑动轴承套或调心滚子轴承
- 端盖固定
- 螺栓固定的端面法兰环,用于轴向定位与压紧密封
- 安装
- 整体式底部底座,带地脚螺栓孔
- 润滑
- 侧壁管接头,用于连续供油
- 工况
- 低速、重载、冲击载荷
常见问题
- 能按我的图纸加工吗?
- 可以。每一件都按图纸报价。请提供 PDF、DWG、DXF、STEP 或 IGES 图纸,注明材质、数量和检验要求,我们在一个工作日内回复。
- 材料和热处理怎么确定?
- 以您的图纸为准。参数表列出该品类常用的材料与热处理范围,最终方案在报价时确认。
- 交期和检验如何安排?
- 交期在报价时按材质、尺寸、数量和检验范围确认。材料验证、过程检验和终检记录随件归档;需要额外认证的,请在生产前说明。
- 出口包装怎么做?
- 出口件做防锈处理,并按报价时确认的运输方式和目的地包装,起吊点和标识在发运前商定。
每一件都按图纸报价,不按尺寸档位套价。把图纸发过来,我们回复工艺、交期,以及精度能做到哪一档。
就该零件询价