内齿加工与淬火
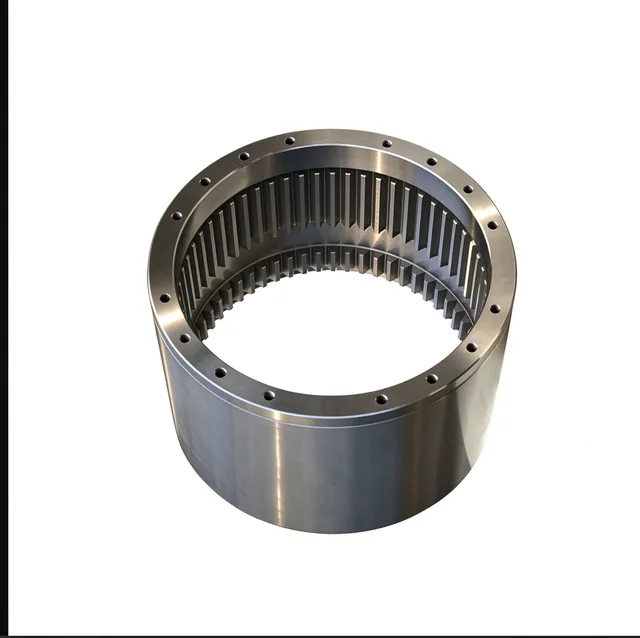
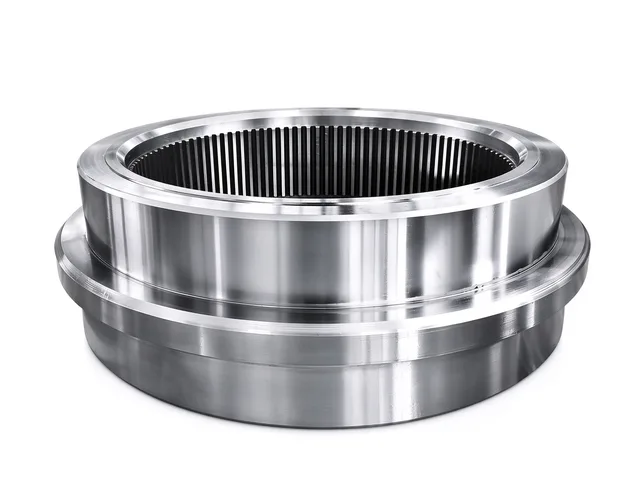
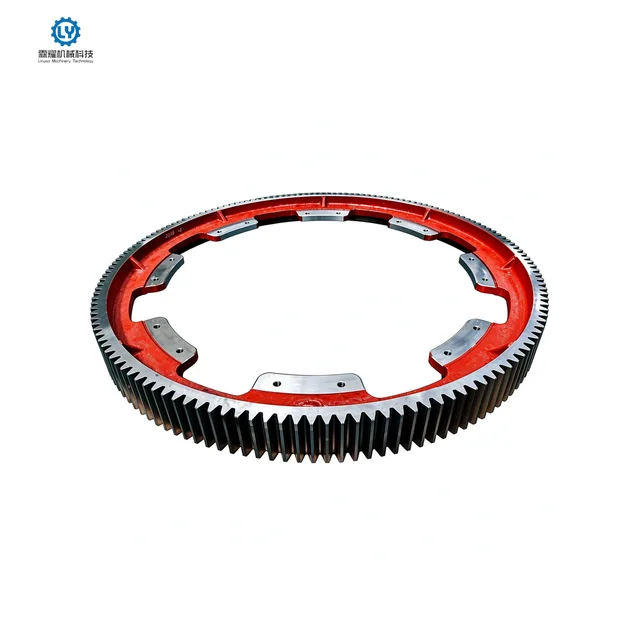
内齿采用插齿加工,并经齿形磨削精加工,使齿圈与太阳轮、行星轮作为一个完整齿轮组啮合。齿形涵盖直齿、斜齿、人字齿和内齿;我们可加工的最大外径为 Ø8,000 mm,最大模数为 M60。
齿面在加工后进行感应淬火,可淬火直径最大至 Ø8,000 mm。每个齿圈出厂前均检测齿距、跳动和硬度。
结构与定位特征
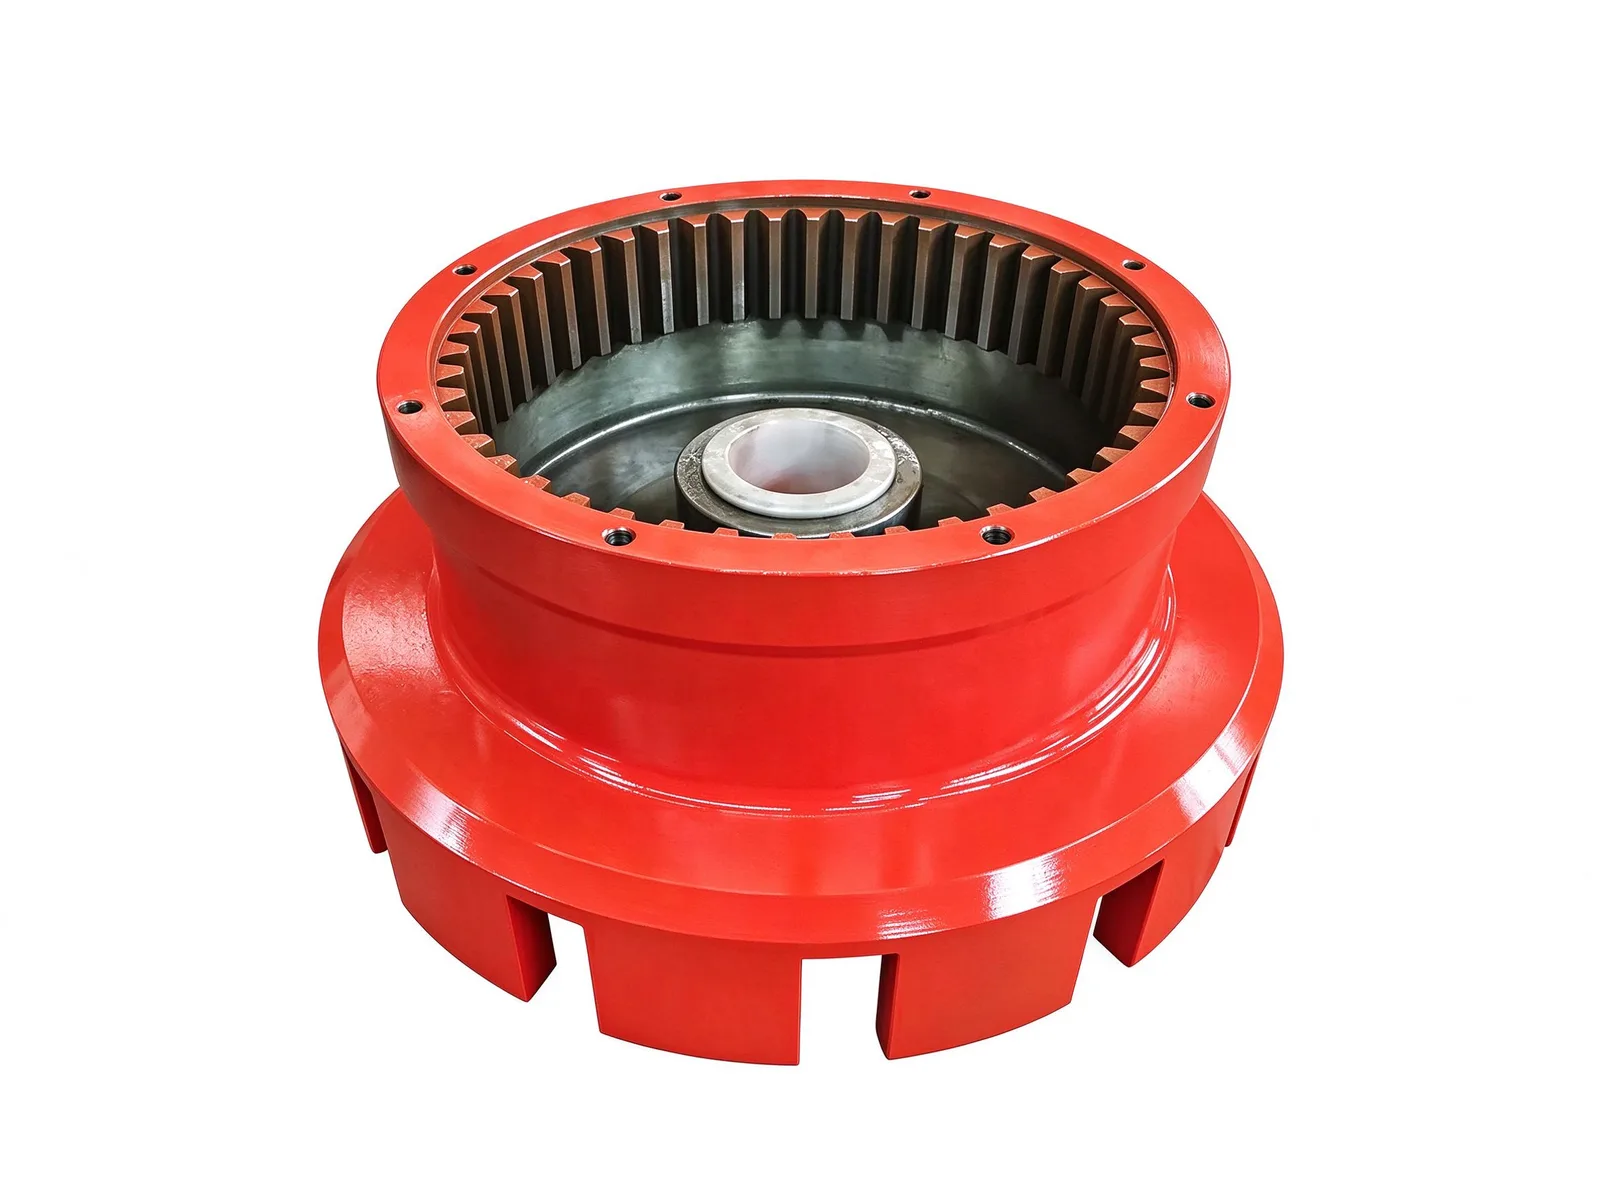
齿圈、轴承座和安装法兰构成一个整体铸件。中心轴承孔直接安装支撑轴承,并为行星架或输出轴定位,因此不再需要单独的壳体,传动装置的轴向长度得以缩短。
下端面上的径向凸耳卡入设备壳体的对应槽中,防止齿圈在反作用扭矩下转动。穿过顶部法兰的螺栓将其轴向锁紧,并用于安装端部密封。此类总成常用于行星减速机、回转驱动、行走驱动、矿井提升机和冶金倾动机构。
材料与热处理
标准牌号为 42CrMo 和 ZG35CrMo,毛坯可根据尺寸和数量采用铸件、锻件或轧制环件。切齿前在厂内进行正火和调质,以提高强度和冲击韧性。
检验、定制与交付
齿距、跳动、硬度和超声波检测均在厂内完成,可按要求提供尺寸、形位、UT 和 MT 报告。典型交货期为图纸确认后 8–12 周。
模数、齿数、精度等级、孔径和凸耳位置均按客户图纸加工,齿形与配套太阳轮和行星轮相匹配。
规格与范围
- 材料
- 42CrMo / ZG35CrMo
- 毛坯类型
- 合金钢铸件(可选锻件或轧制环件)
- 热处理
- 正火 + 调质;齿面感应淬火
- 齿形
- 渐开线内直齿轮(直齿)
常见问题
- 能按我的图纸加工吗?
- 可以。每一件都按图纸报价。请提供 PDF、DWG、DXF、STEP 或 IGES 图纸,注明材质、数量和检验要求,我们在一个工作日内回复。
- 材料和热处理怎么确定?
- 以您的图纸为准。参数表列出该品类常用的材料与热处理范围,最终方案在报价时确认。
- 交期和检验如何安排?
- 交期在报价时按材质、尺寸、数量和检验范围确认。材料验证、过程检验和终检记录随件归档;需要额外认证的,请在生产前说明。
- 出口包装怎么做?
- 出口件做防锈处理,并按报价时确认的运输方式和目的地包装,起吊点和标识在发运前商定。
每一件都按图纸报价,不按尺寸档位套价。把图纸发过来,我们回复工艺、交期,以及精度能做到哪一档。
就该零件询价