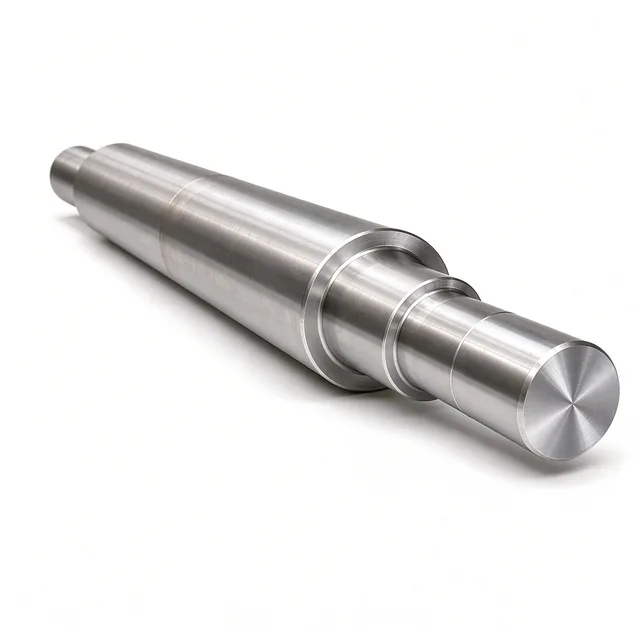
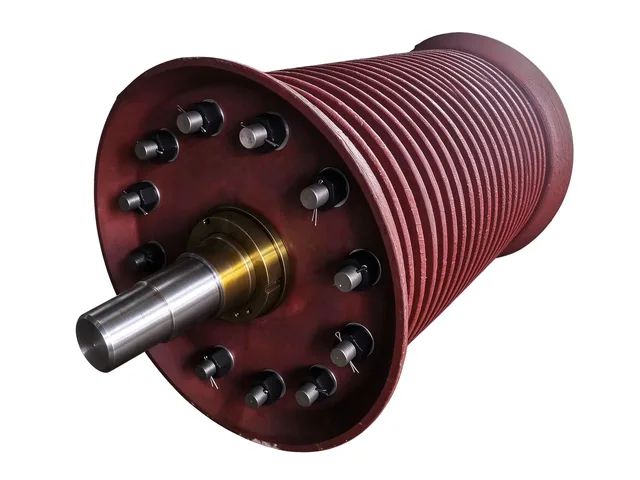
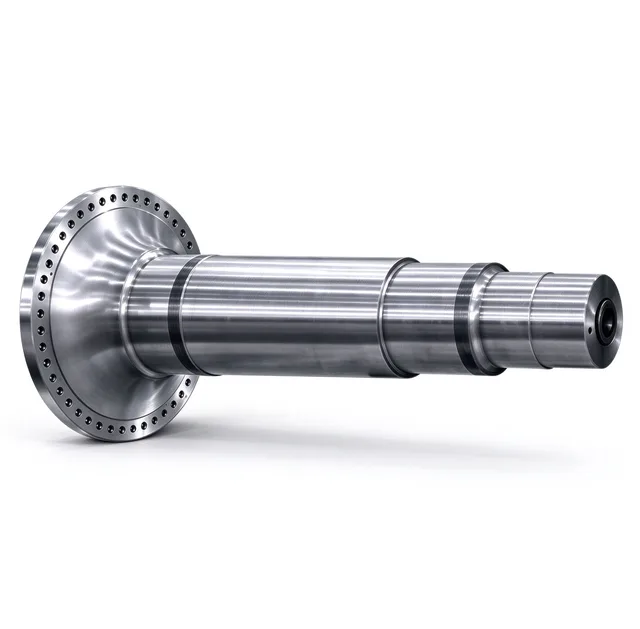
轴类辊轴与轧辊
高压辊磨机耐磨压辊总成
高压辊磨机用压辊总成,辊面为合金堆焊耐磨层,两端阶梯轴颈经精加工,磨损后可重复堆焊修复,用于水泥、矿山的高压挤压粉磨。
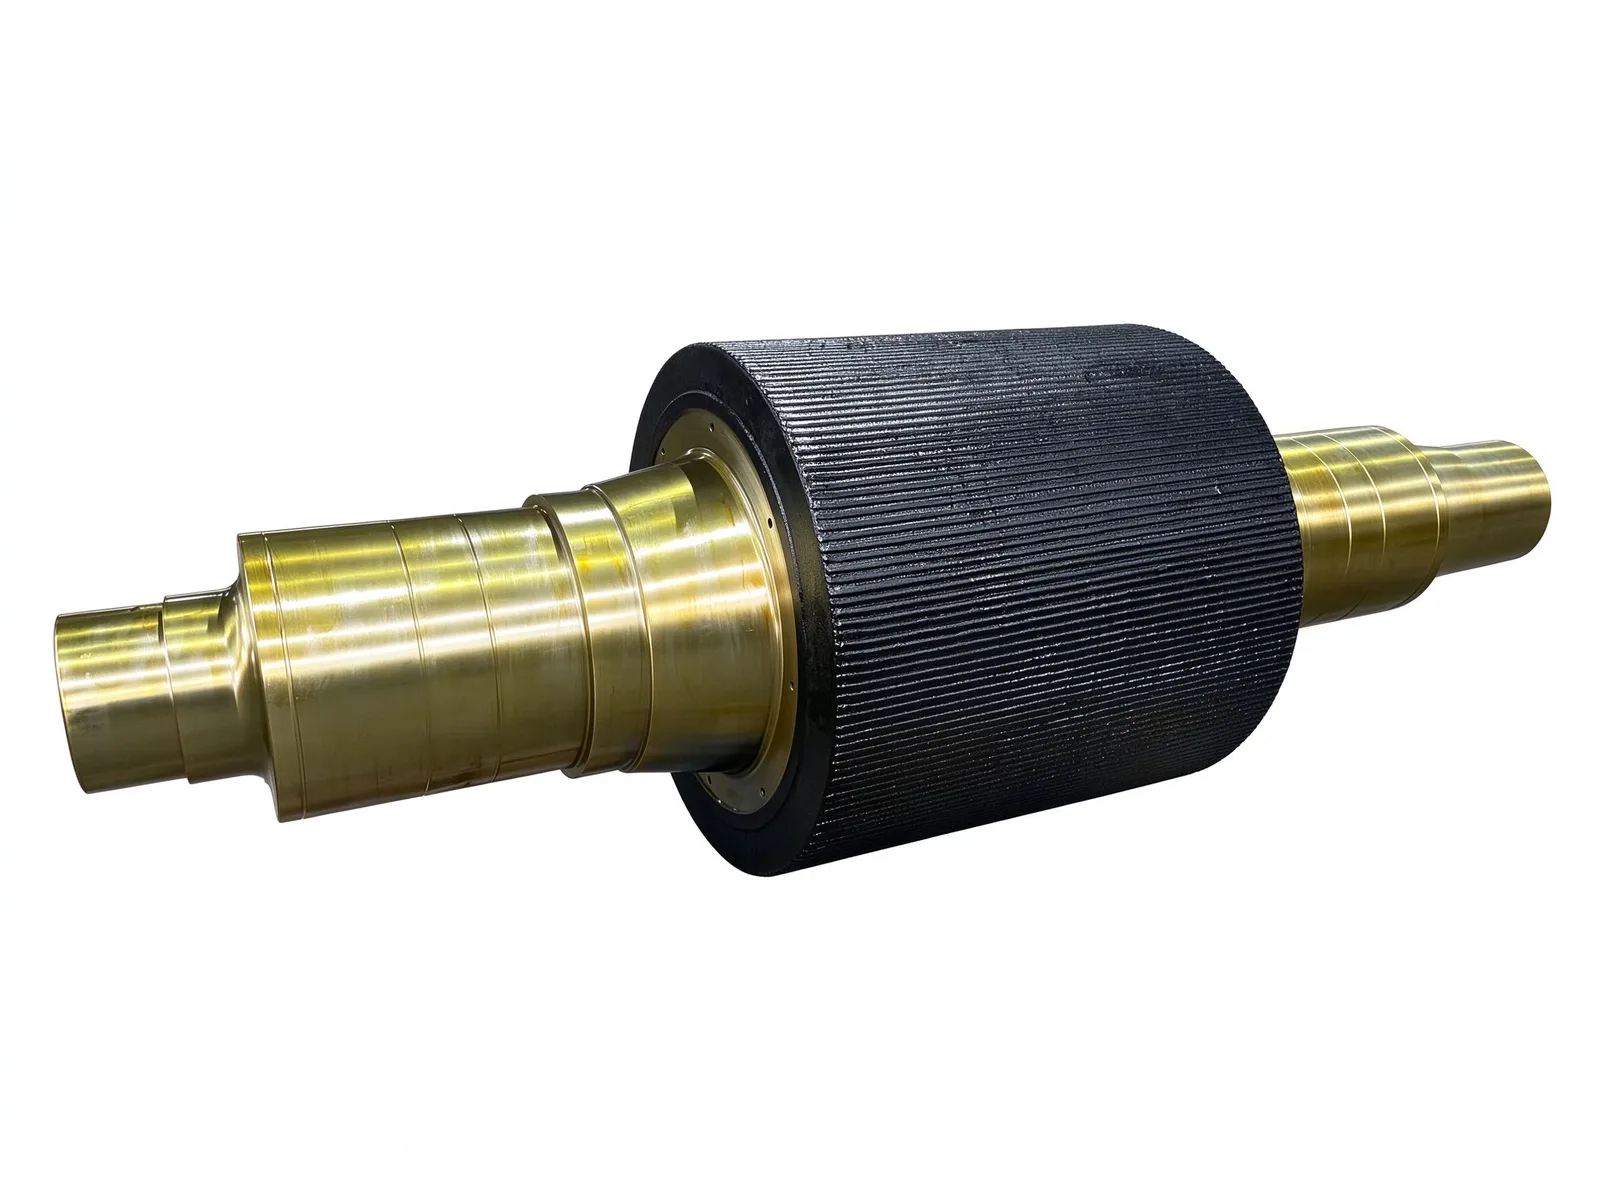
辊体与耐磨工作层
工作面是在辊体上逐层堆焊成型的耐磨层,表面细密的环向焊道纹路可增大物料咬入摩擦,避免挤压时打滑。该层直接承受破碎区的冲击与磨料磨损,磨损失效后可在原辊体上再次堆焊修复,不必整体更换,长期运维成本更低。
加工能力
辊轴的车削、磨削与堆焊均在厂内完成,最大可加工长度 10 000 mm(含夹持),最大可加工直径 Ø1 500 mm,轴颈公差 h6 / IT7,径向跳动 ≤0.02 mm。键槽、花键、螺纹与端面法兰孔可在同一工艺路线中加工,两端阶梯轴颈用于轴承与密封件的精确定位,承担重载下的径向载荷与扭矩传递。
适用工况
该部件通常成对配置,定辊与动辊相向转动,通过料层间的高压挤压粉碎物料。常用于水泥生料与熟料的预粉磨工序、铁矿石及有色金属矿的中细碎作业,以及矿渣、钢渣等工业废渣的粉磨预处理。
质量控制与可定制范围
轴颈直径与跳动逐件测量,装配前检查辊体直线度与表面状态。辊体几何形状、堆焊层厚度、轴承座配合与传动连接均按客户图纸加工,典型交期 60 天。
规格与范围
- 最大可加工长度
- 10 000 mm(含夹持)
- 最大可加工直径
- Ø1 500 mm
- 轴颈公差
- h6 / IT7
- 径向跳动
- ≤0.02 mm
- 典型交期
- 60 天
常见问题
- 能按我的图纸加工吗?
- 可以。每一件都按图纸报价。请提供 PDF、DWG、DXF、STEP 或 IGES 图纸,注明材质、数量和检验要求,我们在一个工作日内回复。
- 材料和热处理怎么确定?
- 以您的图纸为准。参数表列出该品类常用的材料与热处理范围,最终方案在报价时确认。
- 交期和检验如何安排?
- 交期在报价时按材质、尺寸、数量和检验范围确认。材料验证、过程检验和终检记录随件归档;需要额外认证的,请在生产前说明。
- 出口包装怎么做?
- 出口件做防锈处理,并按报价时确认的运输方式和目的地包装,起吊点和标识在发运前商定。
每一件都按图纸报价,不按尺寸档位套价。把图纸发过来,我们回复工艺、交期,以及精度能做到哪一档。
就该零件询价