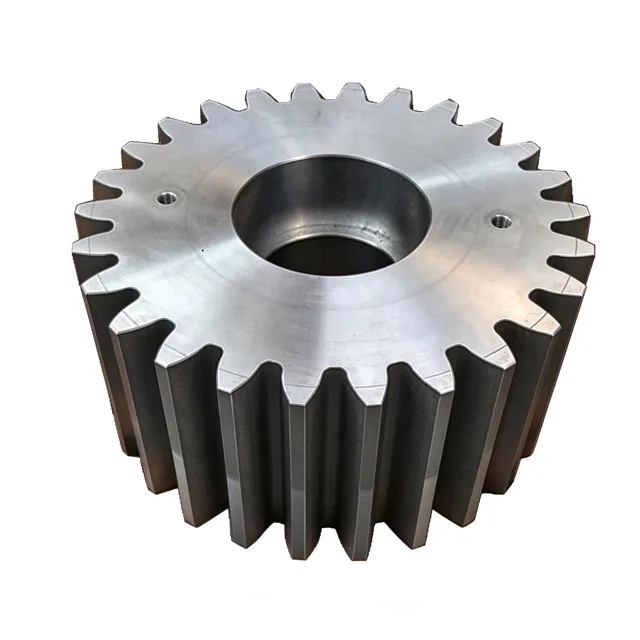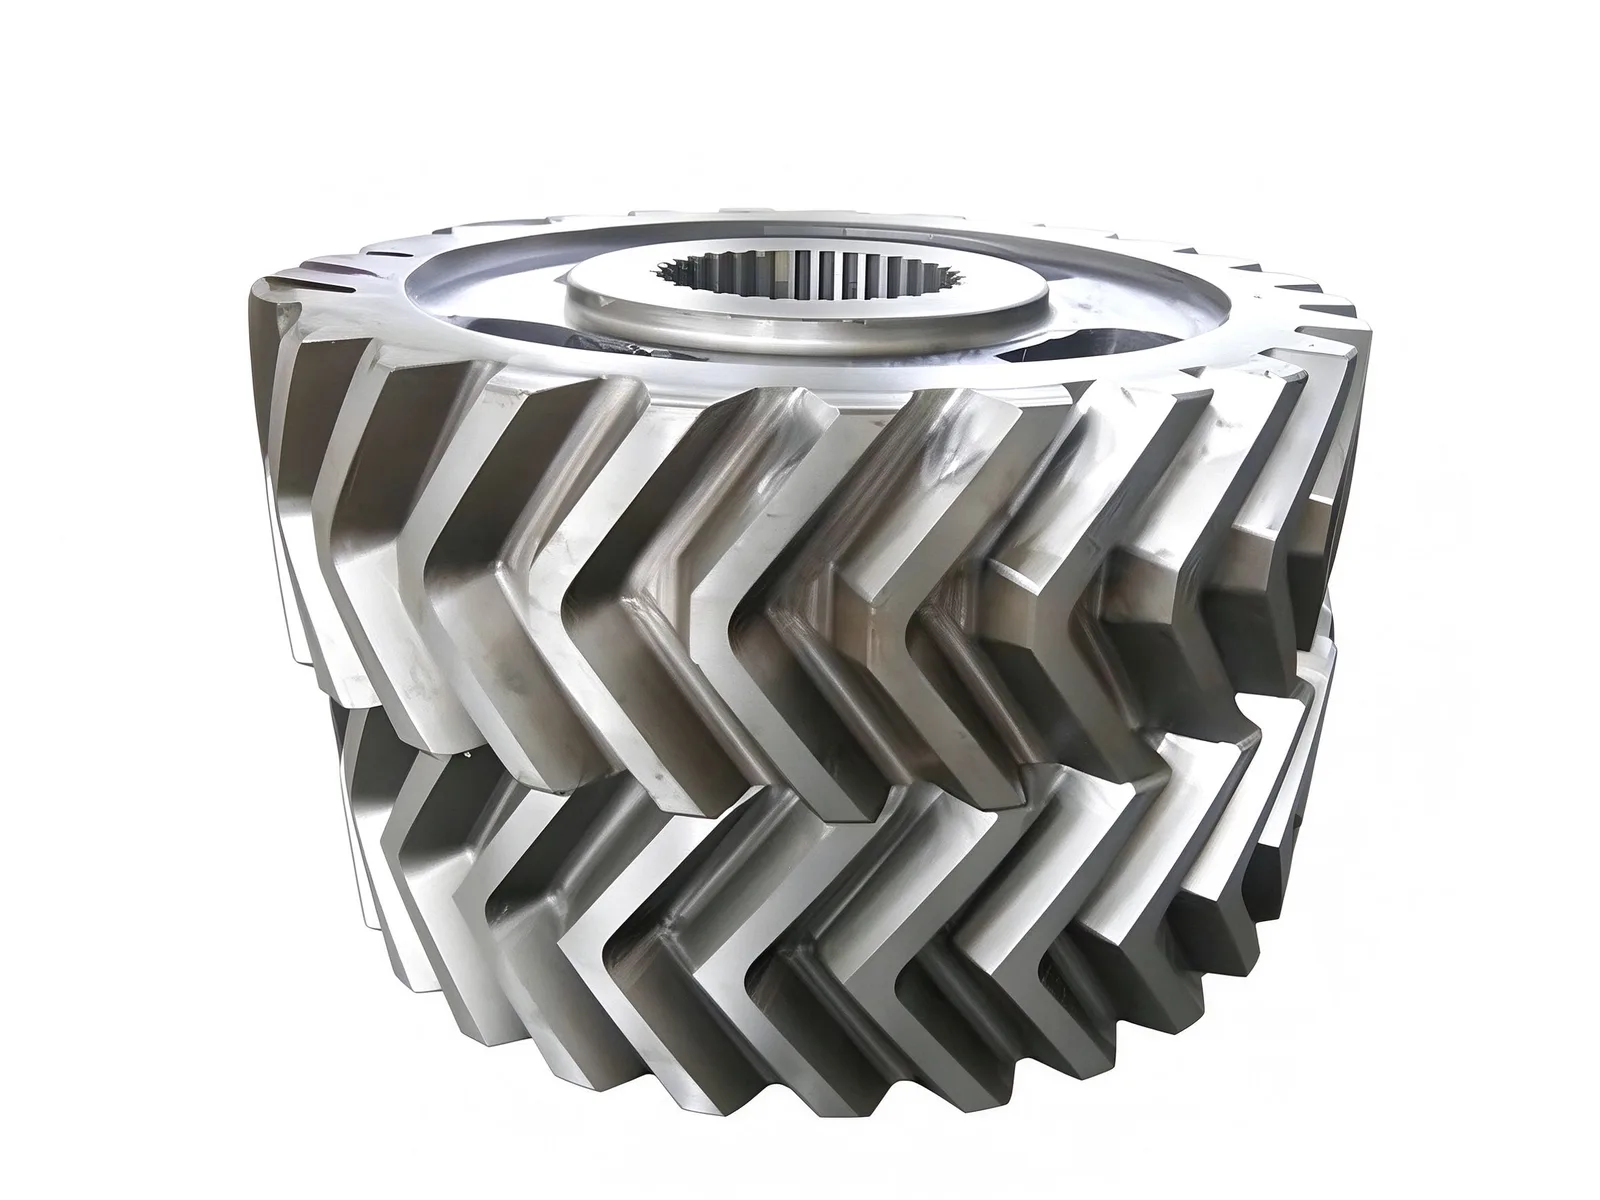
双斜齿齿形
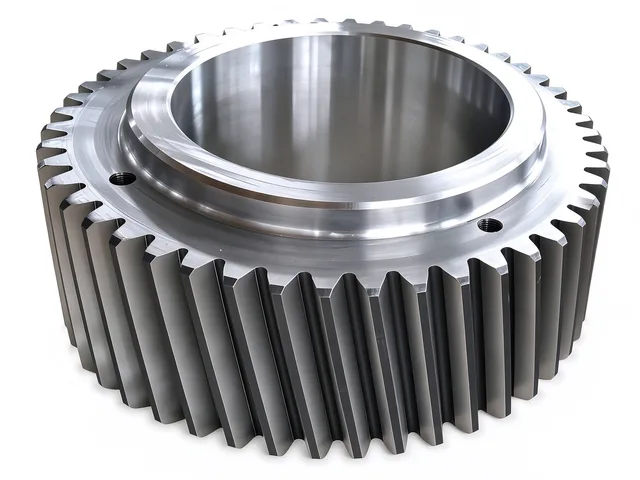
齿轮具有两组旋向相反的斜齿,两齿在中部交汇成人字形。因此既保留了斜齿轮重合度高、运转平稳、噪声低的特点,两根斜齿的相反旋向又能相互抵消单斜齿轮推向轴承的轴向推力,所以该设计适用于高速、大扭矩及承受冲击载荷的传动。
齿部先切齿后磨齿,从而获得淬硬的齿面,并具备在交变载荷与冲击载荷下长期工作所需的齿形精度与表面质量。
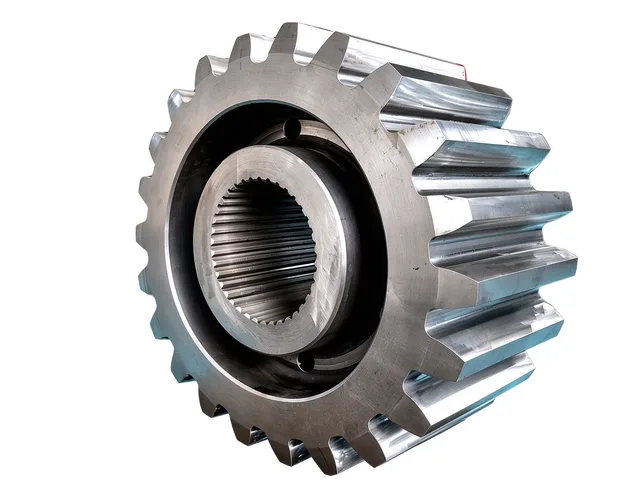
内花键轮毂
内孔为渐开线内花键,与外花键轴配合,实现周向固定与扭矩传递。与平键相比,花键定心更好,载荷分布到更多齿上,可传递更大扭矩,同时在装配时仍允许有限的轴向调整。
轮毂部分加厚加强,使齿轮本体保持刚性,在传递大载荷时保持形状。
加工与热处理
齿轮本体可采用铸造、锻造或辗环毛坯制造。我司齿轮生产线最大外径 Ø10 000 mm,最大模数 M60,可提供直齿、斜齿、人字齿及内齿形式。
热处理包括调质以及高频齿面淬火,最大淬火直径 Ø10 000 mm。淬火件经精密滚齿与磨齿精加工,以兼顾心部韧性与齿面硬度。
检测与交付
齿距、跳动、硬度与超声波检测均在厂内完成,并随批次出具报告。尺寸与几何形状按图纸或配套齿轮箱要求执行。
常规交货期在 90 天以内。齿数、模数、螺旋角、精度等级、齿面硬度及花键尺寸在生产前按图纸或通过实测确认。
规格与范围
- 常用材料
- 42CrMo / 20CrMnTi 合金结构钢
- 热处理
- 调质或渗碳
- 齿面
- 淬硬并磨削
常见问题
- 能按我的图纸加工吗?
- 可以。每一件都按图纸报价。请提供 PDF、DWG、DXF、STEP 或 IGES 图纸,注明材质、数量和检验要求,我们在一个工作日内回复。
- 材料和热处理怎么确定?
- 以您的图纸为准。参数表列出该品类常用的材料与热处理范围,最终方案在报价时确认。
- 交期和检验如何安排?
- 交期在报价时按材质、尺寸、数量和检验范围确认。材料验证、过程检验和终检记录随件归档;需要额外认证的,请在生产前说明。
- 出口包装怎么做?
- 出口件做防锈处理,并按报价时确认的运输方式和目的地包装,起吊点和标识在发运前商定。
每一件都按图纸报价,不按尺寸档位套价。把图纸发过来,我们回复工艺、交期,以及精度能做到哪一档。
就该零件询价