一体式齿轮与轴身
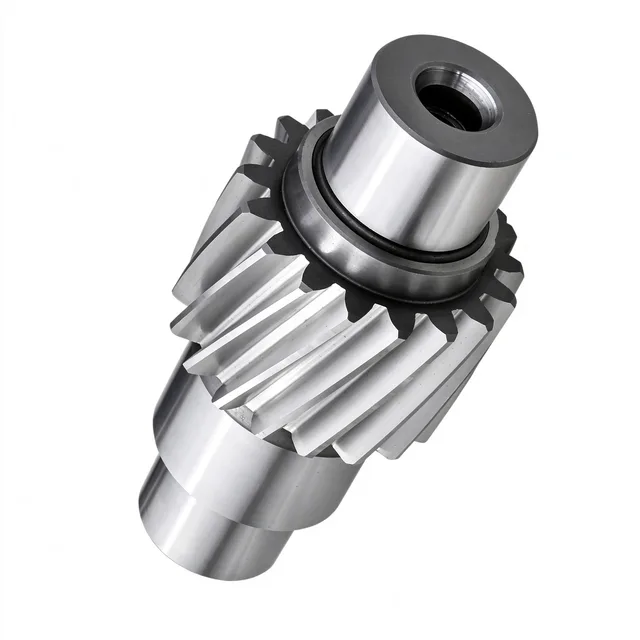
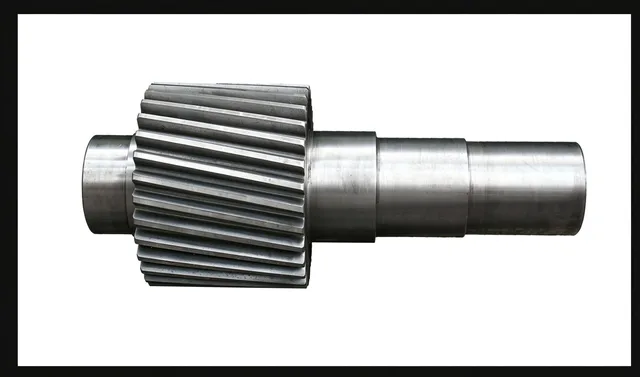
轮齿与轴身经锻造和机加工制成一体,因此齿轮与轴之间不存在装配配合。与装配式齿轮设计相比,这提高了扭转刚度、同轴度和抗冲击载荷能力。
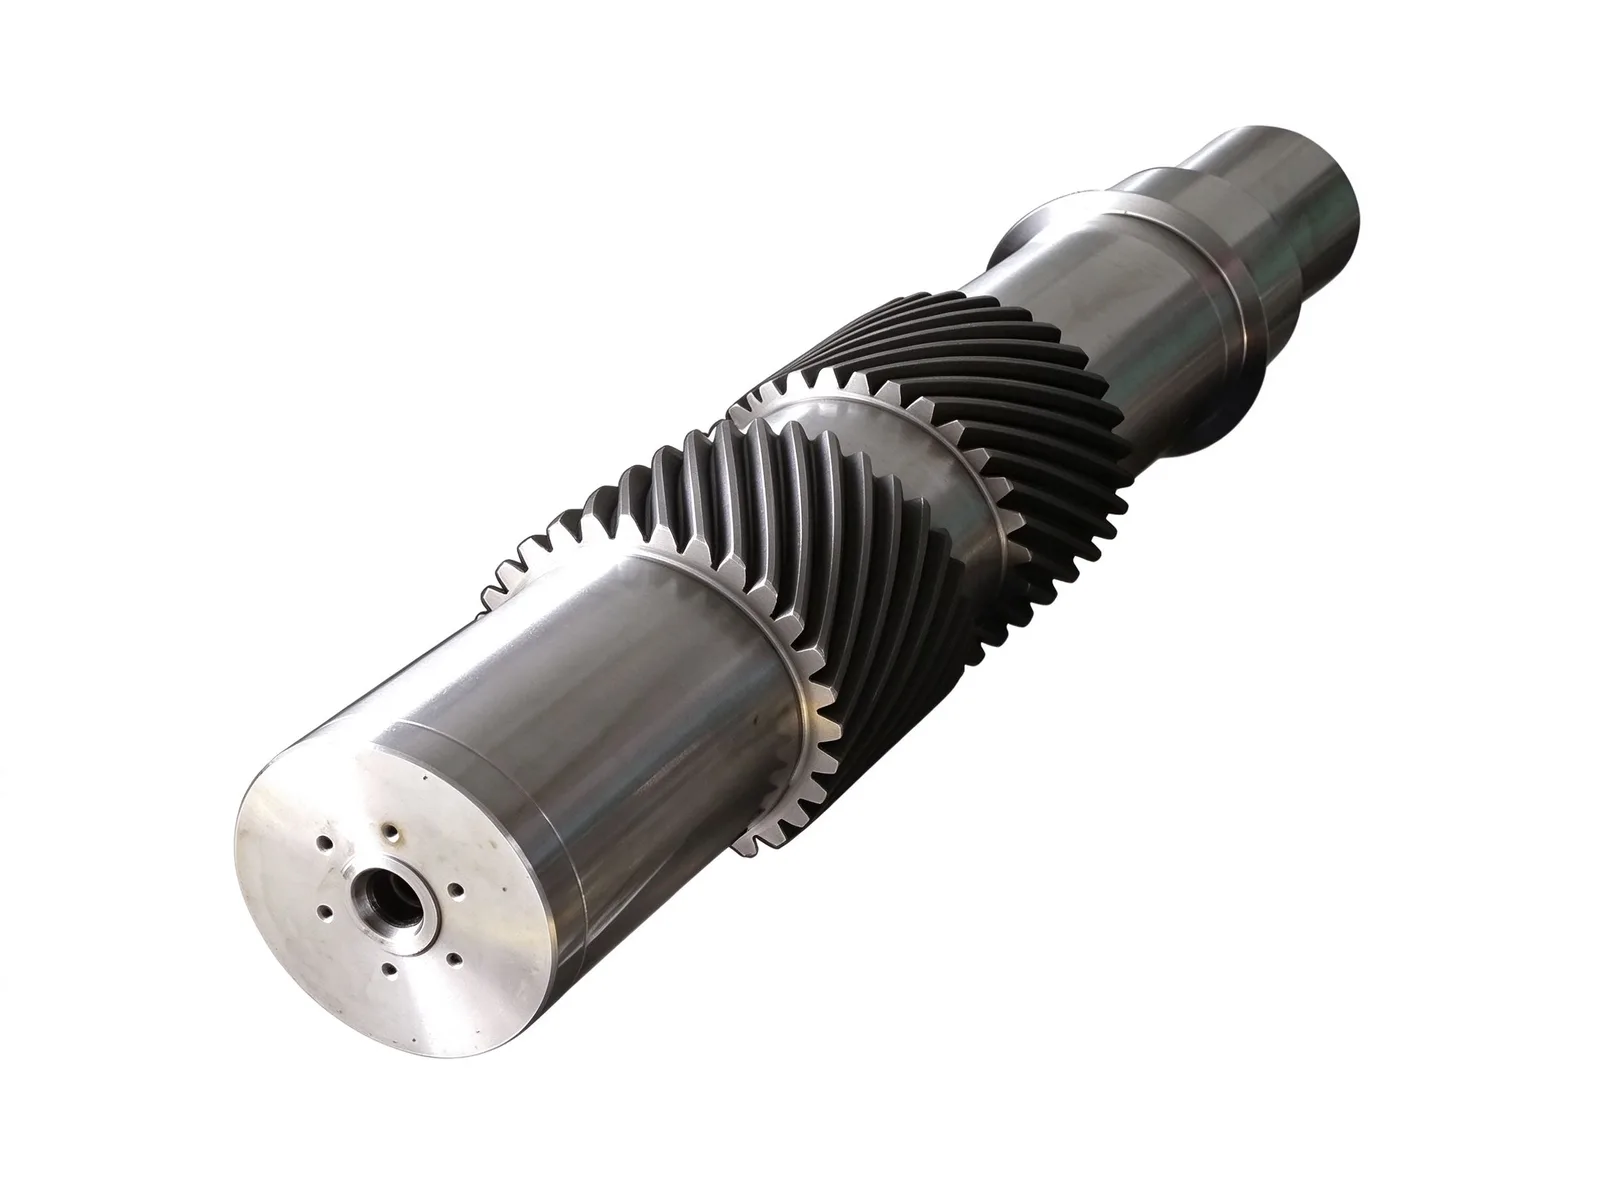
斜齿齿形具有高重合度,可在中高速、高扭矩工况下实现平稳低噪运行和高承载能力。齿面经硬化和精密磨削。
材料、热处理与齿轮磨削
常用材料为42CrMo和20CrMnTi合金钢锻件。根据所需芯部韧性和齿面硬度,毛坯可进行调质或渗碳淬火。
齿轮切削和磨削覆盖外径至Ø8,000 mm、模数至M60,包括直齿、斜齿、人字齿和内齿齿形。可提供外径至Ø8,000 mm的高频齿面淬火。
轴承轴颈与端面特征
两端设有用于支撑轴承、隔套和锁紧件并确定轴向位置的多级轴颈和定位台肩。大直径轴身提高了在高扭矩和交变冲击载荷下的抗扭转和抗变形能力。
轴端加工有用于车削和磨削定位的中心孔,以及用于轴向锁紧、端盖安装或装配起吊的轴向螺纹孔。
质量控制、应用与定制
齿轮齿距、跳动、硬度和超声波检测可在厂内进行。典型交货期为8–12周。
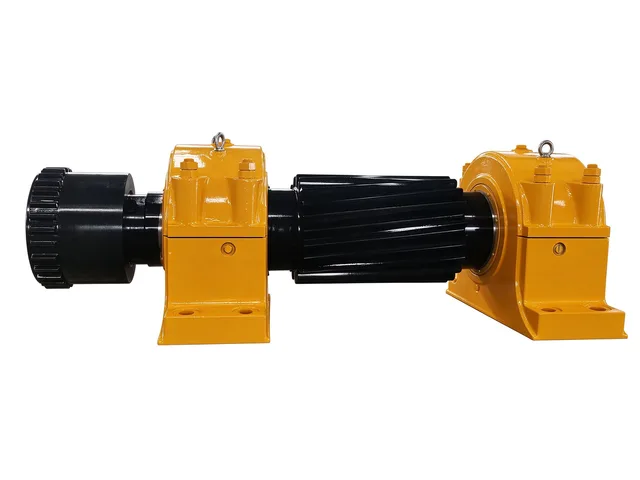
这些轴常用于重型齿轮箱、冶金轧机传动、矿用提升机、大型破碎机以及起重运输机械。尺寸、轴颈配合、齿形、材料和热处理可按图纸生产。
规格与范围
- 常用材料
- 42CrMo, 20CrMnTi
- 热处理
- 调质;渗碳淬火
常见问题
- 能按我的图纸加工吗?
- 可以。每一件都按图纸报价。请提供 PDF、DWG、DXF、STEP 或 IGES 图纸,注明材质、数量和检验要求,我们在一个工作日内回复。
- 材料和热处理怎么确定?
- 以您的图纸为准。参数表列出该品类常用的材料与热处理范围,最终方案在报价时确认。
- 交期和检验如何安排?
- 交期在报价时按材质、尺寸、数量和检验范围确认。材料验证、过程检验和终检记录随件归档;需要额外认证的,请在生产前说明。
- 出口包装怎么做?
- 出口件做防锈处理,并按报价时确认的运输方式和目的地包装,起吊点和标识在发运前商定。
每一件都按图纸报价,不按尺寸档位套价。把图纸发过来,我们回复工艺、交期,以及精度能做到哪一档。
就该零件询价