整体铸造齿结构
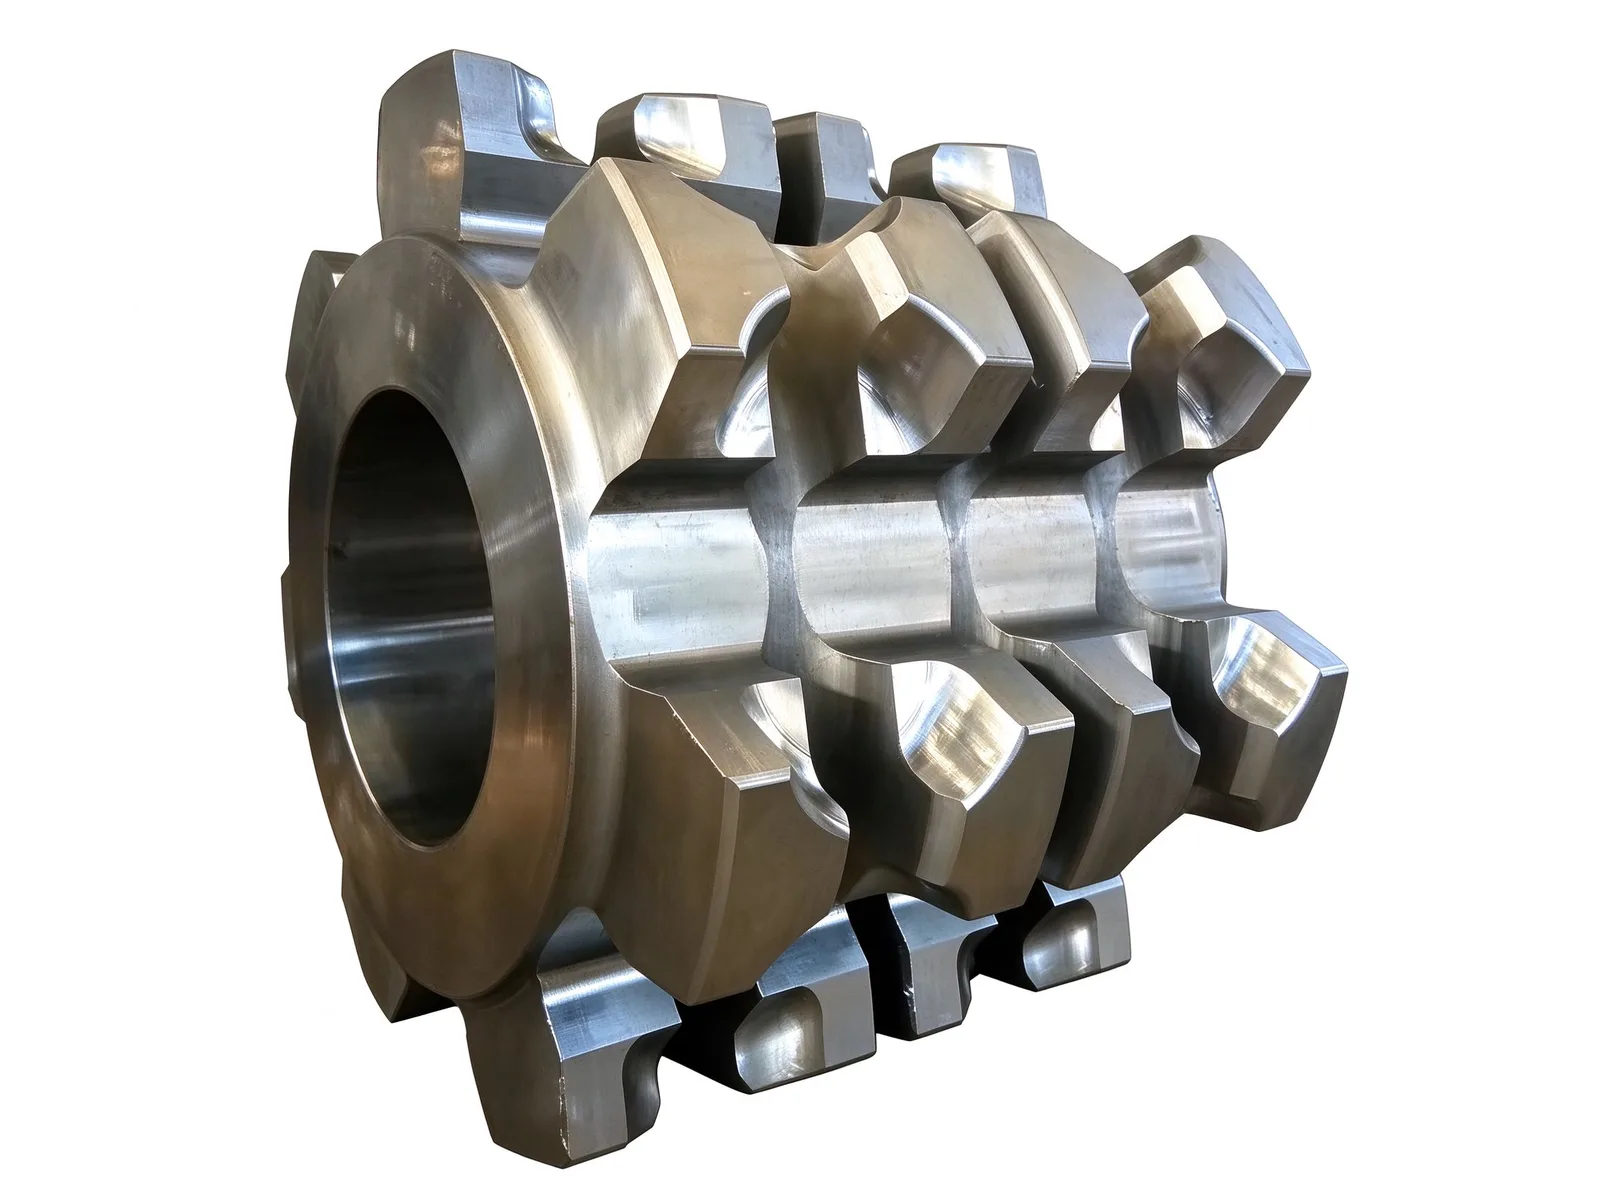
辊套采用单件浇铸,齿与套体为同一连续结构,无焊接接头。外圆周布置多排交错排列的楔形齿;每颗齿以较窄的前缘咬入物料,并以逐渐加宽的本体将其劈裂。
由于没有焊缝或装配齿,该零件可承受大块物料的直接冲击,不易出现掉齿或齿根开裂,而齿根开裂正是组合式辊筒的常见失效点。
耐磨性与热处理
辊套采用高锰钢、高铬铸铁或多合金耐磨铸钢铸造,随后进行正火、回火和水韧处理。热处理兼顾芯部冲击韧性与工作面硬度。
在冲击载荷下,工作面在使用中发生加工硬化,因此表面硬度随运行时间提高。在相同工况下,其使用寿命长于普通碳钢零件。
内孔配合与更换
中心孔经机加工形成配合面,通过热装或键连接安装在破碎机主轴上,使扭矩传递和运行同轴度保持可靠。交错齿排将磨损分布到整个工作面,并均匀物料床上的载荷。
辊套为可更换耐磨件:齿磨损后整体更换辊套,从而保护主轴并降低长期维护成本。
铸造与机加工范围
铸件在厂内生产和机加工,可处理最大 8 000 × 4 000 mm、单件重量最大 20 t 的工件。去应力处理在厂内完成,尺寸、形位及 UT/MT 检测按图纸要求执行。
齿形、排数、内孔直径与配合以及安装方式均按客户图纸或破碎机型号制作。典型交货期为 8–12 周。
规格与范围
- 可选材料
- 高锰钢、高铬铸铁、多合金耐磨铸钢
- 热处理
- 正火、回火、水韧处理
- 结构
- 整体铸造,无焊接接头
- 齿布置
- 多排交错排列的楔形齿
- 轴安装
- 机加工内孔,热装或键连接
常见问题
- 能按我的图纸加工吗?
- 可以。每一件都按图纸报价。请提供 PDF、DWG、DXF、STEP 或 IGES 图纸,注明材质、数量和检验要求,我们在一个工作日内回复。
- 材料和热处理怎么确定?
- 以您的图纸为准。参数表列出该品类常用的材料与热处理范围,最终方案在报价时确认。
- 交期和检验如何安排?
- 从确认图纸起,单件通常 8–12 周;准确日期取决于材质、尺寸、数量和检验范围,在报价时一并确认。材料验证、过程检验和终检记录随件归档;需要额外认证的,请在生产前说明。
- 出口包装怎么做?
- 出口件做防锈处理,并按报价时确认的运输方式和目的地包装,起吊点和标识在发运前商定。
每一件都按图纸报价,不按尺寸档位套价。把图纸发过来,我们回复工艺、交期,以及精度能做到哪一档。
就该零件询价